Inhalt
Wählen Sie eine Abkantpresse wenn Ihre Werkstatt eine große Vielfalt an Teilen, dickes oder langes Material, tiefe Kastenformen und häufig kleine Chargen biegt. Wählen Sie einen Plattenbieger wenn Sie Nachbestellungen von dünnen Platten, Gehäusen, Türen und Schrankgehäusen ausführen, die mehrere Biegungen pro Teil aufweisen und wenig Bedienung durch den Bediener erfordern. Abkantpressen überzeugen durch Flexibilität und Kapazität. Plattenbiegemaschinen gewinnen an Zykluszeit und Arbeitsaufwand für die richtige Teilefamilie, und viele wachsende Betriebe nutzen am Ende beides.
Dieser Leitfaden vergleicht die beiden Maschinen hinsichtlich ihrer Biegsamkeit, ihrer Betriebskosten, der für sie passenden Teile und der Entscheidung anhand Ihrer eigenen Teileliste anstelle einer Katalogüberschrift. Es endet mit einer kurzen Entscheidungsroutine, die Sie an einem Nachmittag durchführen können.
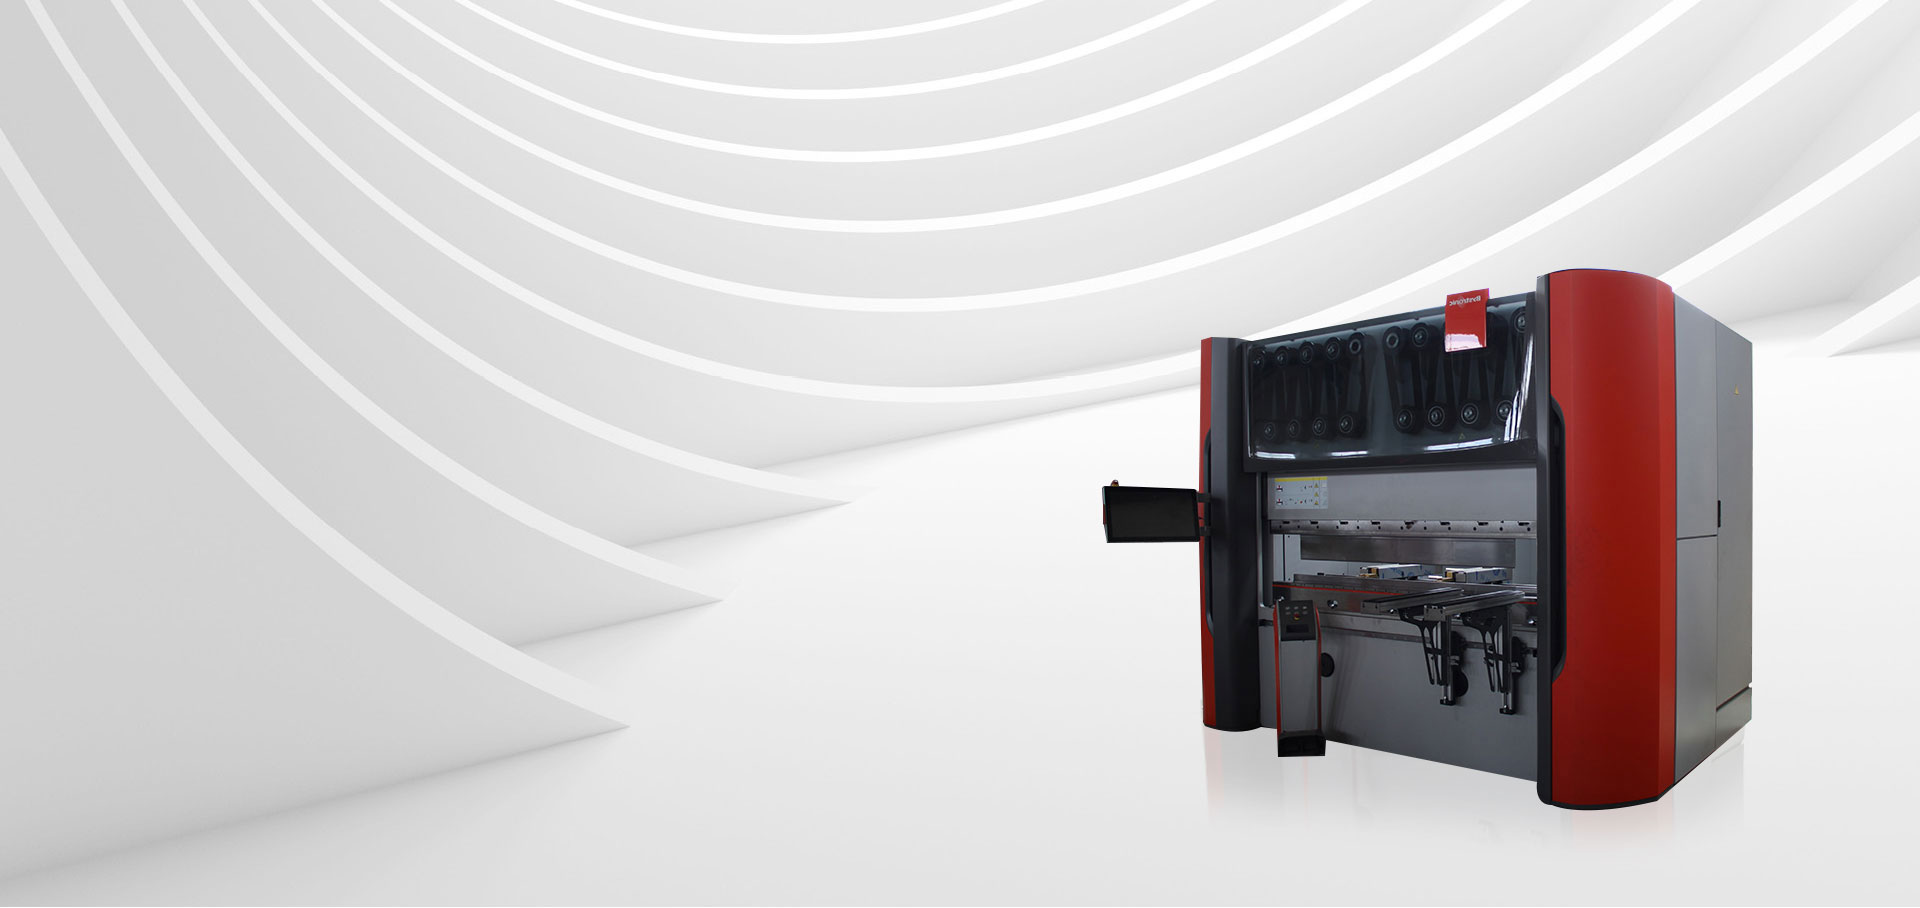
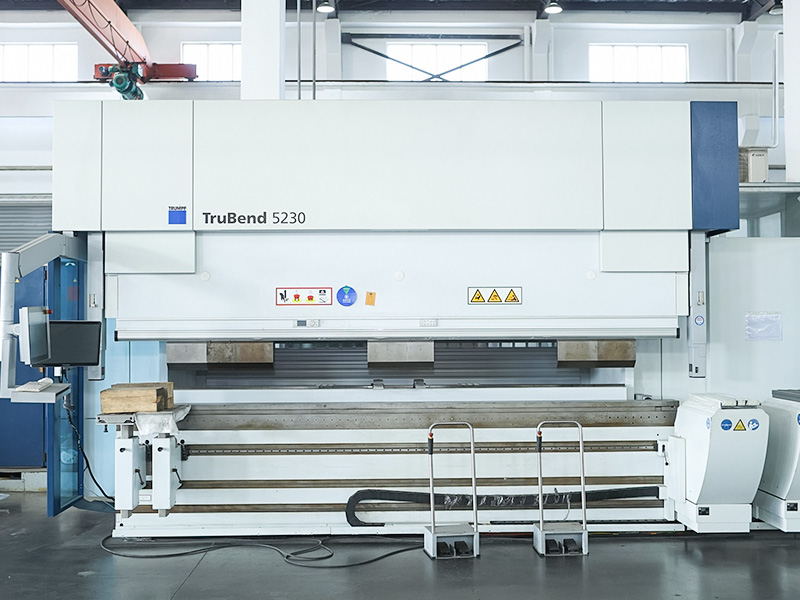
A Abkantpresse Klemmt einen Stempel und eine Matrize in einen Stößel und ein Bett. Der Bediener oder ein Roboter legt das Blech über die Matrize, ein Hinteranschlag stellt ein, wie weit die Kante hineinreicht, und der Stößel drückt das Blech in die Matrize, um den Winkel zu bilden. Nach jeder Biegung wird das Teil neu positioniert, und bei einem Kasten mit vier Flanschen kann der Bediener das Teil mehrmals drehen und wenden. Unser Führer Wie funktioniert eine Abkantpresse? behandelt die Mechanik und Tonnage detaillierter.
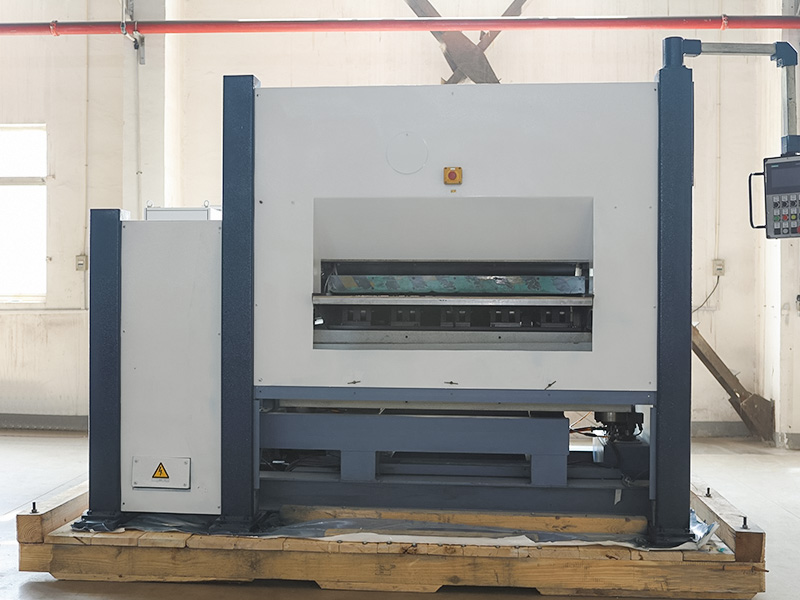
A Plattenbieger funktioniert anders. Ein Manipulator greift das Blech und führt es einem festen Blechhalter zu, und ein Biegebalken mit Ober- und Untermesser faltet die Kante nach oben oder unten. Der Manipulator dreht und positioniert das Blech zwischen den Biegungen neu, sodass das Teil an allen Seiten gefaltet wird, ohne dass der Bediener es berührt. Da sich die Klingen auf und ab bewegen, kann die Maschine in einer Aufspannung positive und negative Biegungen durchführen, ohne dass das Teil von Hand gewendet werden muss.
Eine flexible Formmaschine, die fast jede Biegung an fast jedem Teil bewältigen kann, solange jemand die Werkzeuge einrichtet und das Blech positioniert.
Eine automatisierte Faltmaschine, die innerhalb ihres Blechgrößen- und Dickenbereichs schnell und mit sehr geringem Aufwand wiederkehrende plattenartige Teile herstellt.
| Faktor | Bremse betätigen | Plattenbieger |
| Teilweise Vielfalt | Sehr breit, von kleinen Konsolen bis hin zu langen Profilen | Am besten geeignet für Schalttafel-, Gehäuse- und Türteile |
| Materialstärke | Dünnes Blech durch dickes Blech, eingestellt nach Tonnage | Hauptsächlich dünne Stärke, oft bis zu etwa 3 mm in Weichstahl |
| Teilehandling | Der Bediener oder Roboter positioniert sich neu und dreht sich um | Der Manipulator dreht sich und führt den Vorschub automatisch durch |
| Werkzeuge | Stempel- und Matrizenwechsel für viele Teile | Universelle Klingen, kaum oder kein Werkzeugwechsel |
| Zykluszeit bei Teilen mit mehreren Biegungen | Langsamer, abhängig von den Fähigkeiten des Bedieners | Schneller und konsistenter |
| Tiefe oder sehr kleine Formen | Stark, mit Spezialwerkzeug | Begrenzt durch Klingen- und Haltergeometrie |
| Bedienerkompetenz | Hoch für komplexe Teile | Niedriger, sobald Programme erstellt sind |
| Nutzfläche und Investition | Geringerer Platzbedarf, geringere Einstiegskosten | Größere Stellfläche, höhere Einstiegskosten |
Die Abkantpresse ist die sicherere Standardeinstellung, da sie fast alles formen kann, was in ihr Bett passt. Drei Situationen weisen deutlich darauf hin.
Auch der Einstieg in Abkantpressen ist günstiger. Eine kleine CNC-Abkantpresse mit einem guten Hinteranschlag kann innerhalb weniger Tage produktiv sein, während eine Plattenbiegemaschine Platz zum Beladen, zur Blechlagerung und zur Programmierung benötigt, bevor sie sich amortisiert. Wenn Sie noch dabei sind, Ihren Teilemix zu definieren, hält Ihnen die Abkantpresse alle Möglichkeiten offen.
Ein Blechbieger verdient seinen Preis, wenn die gleiche Art von Teilen häufig verarbeitet wird. Schauen Sie sich Schaltschränke, Schaltkästen, Aufzugstafeln, Küchengerätegehäuse, Serverschränke und Gerätegehäuse an. Diese Teile haben ein gemeinsames Muster: dünnes Blech, vier oder mehr Flansche, meist offene oder kastenförmige Formen und Wiederholungsbestellungen.
Der Manipulator dreht das Teil zwischen Biegungen. Bediener laden flache Zuschnitte und entladen fertige Platten, was den Arbeitsaufwand pro Teil reduziert und Bearbeitungsspuren auf beschichteten oder gebürsteten Oberflächen reduziert.
Jede Biegung an jedem Teil folgt dem gleichen Programm und dem gleichen Vorschubweg. Bei langen Auflagen verringert sich dadurch die Abweichung von Bediener zu Bediener, die sich bei der Montage als Passungsprobleme bemerkbar macht.
Auch Plattenbieger sind schnell umrüstbar. Da die Klingen universell sind, erfordert ein neues Teil normalerweise ein neues Programm und keine neuen Werkzeuge. Das macht sie auch bei mittleren Losgrößen praktikabel, sofern die Teile zur gleichen Familie gehören.
Allein der Vergleich der Preisschilder führt in die Irre. Vergleichen Sie die Kosten pro fertigem Teil und fragen Sie, wo jede Maschine Zeit verliert.
Wenn Sie immer noch entscheiden, wie Teile vor dem Biegen geschnitten werden sollen, lesen Sie CNC-Stanzpresse vs. Laserschneiden , da die Rohlingsherstellungsmethode die Biegequalität und die Anzahl der Löcher in der Nähe der Biegelinien beeinflusst.
Rufen Sie Ihre Bestellungen der letzten sechs bis zwölf Monate ab und arbeiten Sie diese Schritte mit echten Teilenummern durch.
Sortieren Sie die Teile nach Dicke und Größe. Markieren Sie alle Teile, die dicker als etwa 3 mm oder länger als die Blechbegrenzung des Plattenbiegers sind. Diese Teile bleiben auf einer Abkantpresse, egal wie Sie sich entscheiden.
Zählen Sie die Biegungen pro Teil. Teile mit vier oder mehr Biegungen und einer Kasten- oder Plattenform sind Kandidaten für das Biegen von Platten.
Überprüfen Sie die Wiederholungsrate. Ein Teil, der jeden Monat zurückkommt, ist ein gespeichertes Programm wert. Ein Einzelstück ist es nicht.
Schätzen Sie die Minuten pro Teil. Vergleichen Sie die aktuelle Zykluszeit der Abkantpresse mit der Schätzung des Herstellers für die Blechbiegemaschine in denselben Zeichnungen und schließen Sie das Be- und Entladen ein.
Entscheiden Sie nach Volumenanteil. Wenn plattenartige Teile einen großen Anteil Ihrer Biegeminuten ausmachen, zahlt sich die Plattenbiegemaschine aus. Wenn es sich um einen kleinen Anteil handelt, kaufen Sie zuerst eine bessere Abkantpresse.
Unsere Biegelinie umfasst CNC-Abkantpressen von 36 bis 320 Tonnen mit Bettlängen von 1 bis 4 Metern, ein mehrseitiges Biegezentrum und eine mobile Biegezelle, sodass wir ein Teil entsprechend seiner Geometrie zur Maschine leiten können. Kunden, die Zeichnungen über unsere senden maßgeschneiderte Dienstleistungen Schneiden, Biegen, Schweißen und Endbearbeiten in einem Arbeitsgang. Eine umfassendere Übersicht darüber, wie das Biegen zum gesamten Prozess passt, finden Sie unter Kundenspezifische Blechfertigung .
Selten. Einem Plattenbieger sind die Blechgröße, die Dicke und die Formen, die seine Klingen erreichen können, begrenzt. Für dicke Bleche, lange Profile, tiefe Kanäle und Sonderformen ist immer noch eine Abkantpresse erforderlich, daher haben die meisten Betriebe, die eine Plattenbiegemaschine kaufen, mindestens eine Abkantpresse dabei.
Bei mehrfach gebogenen Plattenteilen in Wiederholungsserien ja, oft mit großem Abstand, da kein manuelles Umdrehen oder Neupositionieren erforderlich ist. Bei einfachen Klammern mit zwei Biegungen oder einmaligen Arbeiten ist eine Abkantpresse in der Regel insgesamt schneller.
Dies hängt von der Tonnage, der Bettlänge und der Düsenöffnung ab. Eine kleine Maschine verarbeitet nur dünne Bleche, während eine mehrere hundert Tonnen schwere Maschine Blech biegt. Überprüfen Sie immer die Tonnagetabelle des Herstellers für Ihr Material und Ihre Biegelänge.
Die meisten verwenden Universalklingen, die ein breites Spektrum an Teileformen abdecken, sodass teilespezifische Werkzeuge selten benötigt werden. Die Klingen sind immer noch abgenutzt und müssen überprüft werden, und ungewöhnliche Profile können außerhalb ihrer Reichweite liegen.
Beide können mit CNC-Steuerung und Winkelkorrektur enge Winkel halten. Eine Plattenbiegemaschine liefert auf lange Sicht konsistentere Ergebnisse, da die Handhabung automatisiert ist. Eine Abkantpresse mit einem guten Hinteranschlag und einer guten Winkelmessung passt zu den Teilen, für die sie gut geeignet ist.
Wenn Ihr Volumen unsicher ist, ist die Auslagerung zunächst eine risikoarme Methode, um herauszufinden, welche Teile sich wiederholen und wie viele Biegeminuten Sie tatsächlich haben. Senden Sie uns Ihre Zeichnungen über das Kontaktseite und wir bieten Ihnen das Biegen sowie das Schneiden und Endbearbeiten an.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu