Inhalt
Eine Abkantpresse biegt Blech, indem sie es zwischen ein Oberwerkzeug drückt Schlag , und ein Unterwerkzeug, das sterben . Das Blech liegt auf der Matrize, ein Hinteranschlag stellt ein, wie weit die Kante hineinreicht, und der Stößel treibt den Stempel nach unten, um das Metall in die Matrizenöffnung zu drücken und so eine Biegung zu erzeugen. Der Winkel ergibt sich daraus, wie tief der Stempel eindringt, und die benötigte Kraft, die Tonnage, hängt vom Material, seiner Dicke, der Matrizenöffnung und der Länge der Biegung ab.
Der bewegliche Oberbalken, der den Stempel nach unten und wieder nach oben befördert. Der Antrieb erfolgt bei modernen Maschinen hydraulisch oder elektrisch.
Das Werkzeugpaar, das die Biegung formt. Stempelgeometrie und Matrizenöffnung bestimmen den Radius, den Winkel und die Kraft.
Der starre untere Balken, der die Matrize hält. Seine Steifigkeit sorgt dafür, dass der Biegewinkel über die gesamte Länge gleichmäßig bleibt.
Finger, die das Blech so positionieren, dass jede Biegung Teil für Teil an der richtigen Stelle landet.
Legt Biegewinkel, Länge und andere Parameter fest und steuert sie. Shaofang beschreibt, dass seine Biegemaschinen ein hochpräzises CNC-System verwenden.
Die Struktur, die einer Durchbiegung widersteht. Gute Steifigkeit und Stabilität reduzieren Verarbeitungsfehler.
Der Bediener wählt das Teileprogramm mit Material, Dicke, Biegewinkel und Biegelänge aus.
Stempel und Matrize werden montiert und entsprechend der Dicke und Form des Teils ausgerichtet.
Der Hinteranschlag positioniert das Blech so, dass die Biegelinie über die Matrizenöffnung fällt.
Der Stößel bewegt sich nach unten und der Stempel drückt das Blech in die Matrize. Die Verfahrtiefe legt den Winkel fest.
Der Stößel fährt zurück, das Teil wird überprüft und die Steuerung korrigiert den Winkel, falls eine Anpassung erforderlich ist.
Das Teil wird gedreht oder gewendet und der Zyklus wiederholt sich, bis alle Biegungen gebildet sind.
Die gleiche Abkantpresse kann auf drei Arten eine Biegung formen. Die Methodee verändert die benötigte Kraft und die Genauigkeit des Winkels.
| Method | Wie es funktioniert | Gewalt erforderlich | Typische Verwendung |
| Luftbiegen | Der Stempel drückt das Blech in die Matrize, ohne den Boden zu berühren | Am niedrigsten | Allgemeine Fertigung, flexible Werkzeuge |
| Bodenbildung | Das Blech wird in einem definierten Winkel gegen die Matrizenwände gedrückt | Höher | Teile, die eine engere Winkelwiederholgenauigkeit erfordern |
| Prägen | Der Stempel drückt stark genug, um das Metall in die Matrizenform zu bringen | Höchste | Präzisionsarbeit mit minimaler Rückfederung |
Rückfederung ist der Grund, warum sich die Methoden unterscheiden. Das Metall versucht, nach dem Aufheben des Schlags leicht in die Ebene zurückzukehren, und die Steuerung gleicht dies aus, indem es sich etwas über den Zielwinkel hinaus biegt.
Betrachten Sie dies als eine erste Schätzung. Überprüfen Sie immer die Gewichtstabelle Ihrer Maschine und Ihres Werkzeugs, da die tatsächliche Kraft je nach Materialqualität, Werkzeug und Methode variiert.
Das Werkzeug entscheidet darüber, was Sie formen können. Auf der Shaofang-Biegeseite sind im Wissensbereich vier Klingentypen aufgeführt, und die Maschinen werden als an Formen unterschiedlicher Spezifikationen anpassbar beschrieben.
| Werkzeugtyp | Am besten für |
| V-förmige Klinge | Dünne Bleche und präzise Winkelbiegungen |
| U-förmige Klinge | Mitteldicke Bleche, die die Rückfederung reduzieren |
| Kastenklinge | Schwere Bleche und breite Biegebereiche |
| Klinge mit individuellem Profil | Komplexe Teile, die eine hohe Genauigkeit erfordern |
Für eine kundenspezifische Halterung oder ein geformtes Gehäuse ist oft die günstigste Lösung eine Standard-V-Matrize mit einem kundenspezifischen Niederhalter oder einer kundenspezifischen Aussparung anstelle eines einmaligen Werkzeugs.
Tonnage und Bettlänge legen zusammen die Teilegrößen fest, die eine Werkstatt biegen kann. Auf der Biegeseite von Shaofang sind CNC-Abkantpressen und Biegezentren mit Kapazitäten von klein bis schwer aufgeführt.
| Maschine gelistet | Kapazität | Typische Klasse |
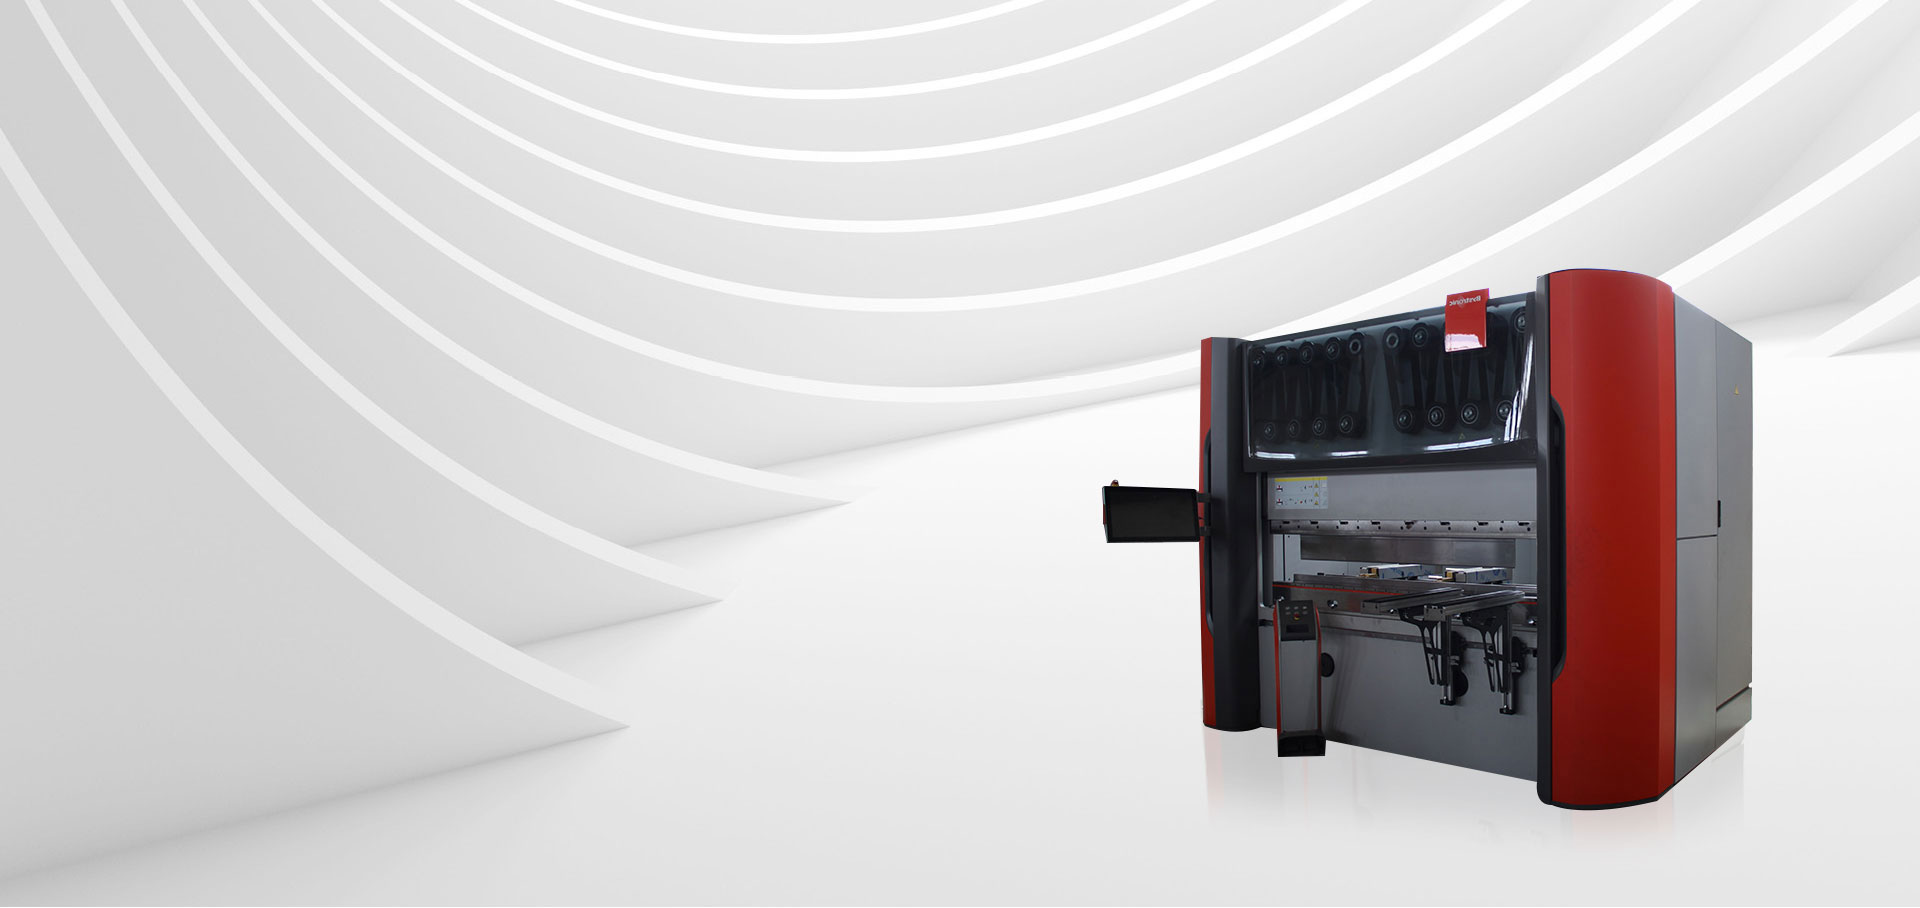
| Bystronic Xpert40 | 40 Tonnen, 1 Meter | Kleine Präzisionsteile |
| TRUMPF TruBend7036 | 36 Tonnen, 1 Meter | Kleine Präzisionsteile |
| TRUMPF TruBend5130 | 130 Tonnen, 3 Meter | Mittellange Teile |
| TRUMPF TruBend5170 | 170 Tonnen, 3 Meter | Schwerere, längere Teile |
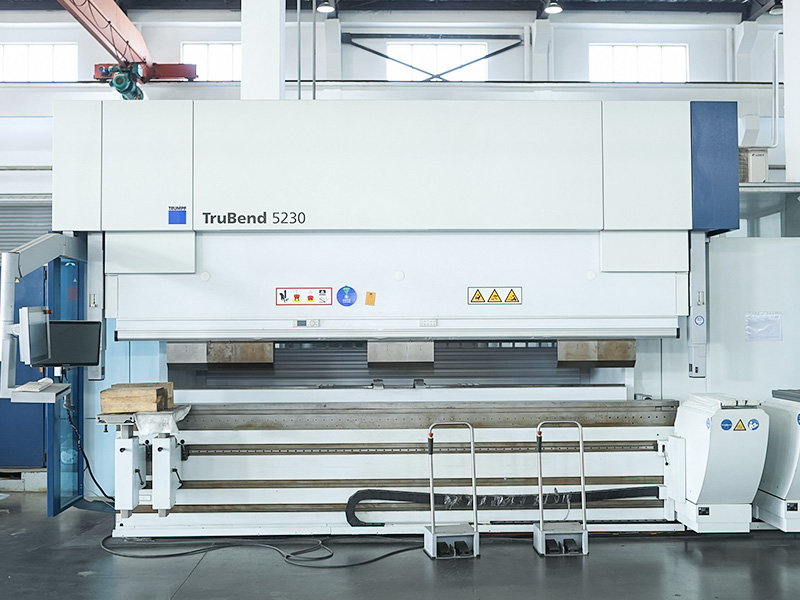
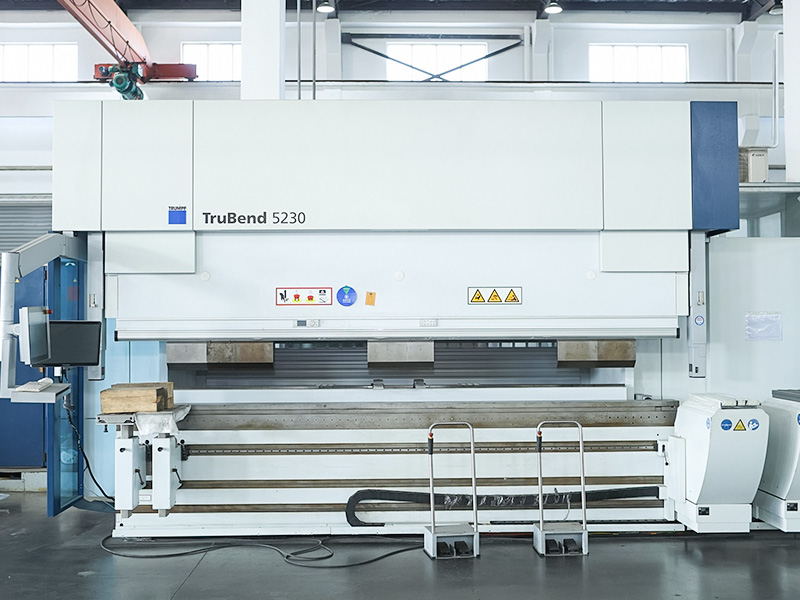
| TRUMPF TruBend5230 | 230 Tonnen, 4 Meter | Große und dicke Teile |
| TRUMPF TruBend5320 | 320 Tonnen, 4 Meter | Grobblech und lange Kurven |
Ausführliche Informationen finden Sie auf der Biegemaschinenseite . Das Biegen ist ein weiterer Schritt Arbeitsablauf bei der Blechfertigung , und flache Rohlinge stammen meist aus der Laserschneiden or Stanzpresse Stufe zuerst.
| Problem | Wahrscheinliche Ursache | Beheben |
| Der Winkel variiert entlang der Kurve | Werkzeugverschleiß, ungleichmäßige Bettauslenkung oder Fehlausrichtung | Überprüfen Sie den Zustand und die Ausrichtung des Werkzeugs und verwenden Sie die Bombierung, sofern die Maschine über eine Bombierung verfügt |
| Winkel nach dem Biegen zu offen | Rückfederung nicht kompensiert | Biegen Sie leicht über das Ziel hinaus oder verwenden Sie eine schmalere V-Matrize |
| Risse an der Außenseite der Kurve | Radius zu eng für das Material | Erhöhen Sie den Biegeradius oder biegen Sie quer zur Faser |
| Teileabmessungen nach dem Biegen entfernt | Hinteranschlag or bend allowance error | Überprüfen Sie das flache Muster und die Lehrenreferenz erneut |
| Markierungen auf der Oberfläche | Verschmutzte Werkzeuge oder harte Schneidkanten | Reinigen Sie das Werkzeug und verwenden Sie Schutzfolie oder weiche Einlagen |
Die meisten Fehler sind auf die Werkzeuge, die Einrichtung oder die Abwicklung zurückzuführen, nicht auf die Maschine selbst. Bestätigen Sie den ersten Teil, bevor eine vollständige Charge die Mehrheit von ihnen erfasst.
Beim Biegen von Blechen wird die Außenseite gedehnt und die Innenseite gestaucht, sodass die flache Länge, die Sie schneiden, nicht die Summe der fertigen Flanschlängen ist. Das flache Muster muss dies berücksichtigen, indem es einen Biegezuschlag oder -abzug verwendet, der vom Material, der Dicke, dem Biegeradius und dem Winkel abhängt.
Programmiersoftware berechnet es normalerweise, aber die Zahlen funktionieren nur, wenn das Werkzeug und das Material mit den Annahmen des Programms übereinstimmen. Wenn Sie Zeichnungen für kundenspezifische Teile bereitstellen, geben Sie das Material, die Dicke und den Innenbiegeradius an, damit das flache Muster gleich beim ersten Mal stimmt.
Abkantpressen werden nach der Art des Stößelantriebs gruppiert. Auf der Shaofang-Seite wird der Antriebstyp der einzelnen aufgelisteten Maschinen nicht beschrieben. Behandeln Sie dies daher als allgemeinen Hintergrund.
Dabei wird Blech zwischen Stempel und Matrize gepresst. Der Hinteranschlag positioniert das Blech und der Stößel treibt den Stempel nach unten, um die Biegung im eingestellten Winkel zu bilden.
Eine übliche erste Schätzung für das Luftbiegen von Weichstahl ist Tonnen pro Fuß = 575 x t x t / V, mit Dicke und Gesenköffnung in Zoll. Den tatsächlichen Wert finden Sie in der Maschinentonnagetabelle.
Beim Luftbiegen ist die Kraft am geringsten und die Form am flexibelsten, beim Bodendrücken wird das Blech gegen die Matrize gedrückt, um einen wiederholbareren Winkel zu erzielen, und beim Prägen wird die höchste Kraft zum Festlegen der Form eingesetzt.
Kohlenstoffstahl, Edelstahl und Aluminiumlegierungen sind auf der Seite der Biegemaschinen von Shaofang aufgeführt.
Es ist die kleine Rückkehr zur Ebene, nachdem der Schlag angehoben wurde. Der Bediener und die CNC-Steuerung kompensieren dies, indem sie sich leicht über den Zielwinkel hinaus biegen.

 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu