Inhalt
Bei der kundenspezifischen Blechfertigung handelt es sich um einen „Build-to-Drawing“-Service: Sie liefern die Geometrie, das Material, die Dicke, die Toleranzen und das Finish, und der Hersteller führt die Schritte Schneiden, Formen, Fügen und Oberflächenbehandlung in einem Produktionsablauf durch. Projekte scheitern selten an der Maschine. Sie schlagen fehl, weil die Toleranzangabe, der Biegeradius oder die Endbearbeitung der Werkstatt überlassen wurden. Daher müssen diese drei Punkte erledigt werden, bevor der erste Zuschnitt geschnitten wird und der Rest des Auftrags normalerweise termingerecht ausgeführt wird.
Eine komplette kundenspezifische Fertigungskette besteht aus vier Phasen, und das von Ihnen gewählte Geschäft sollte in der Lage sein, alle unter einem Dach zu betreiben. Durch die Aufteilung auf verschiedene Anbieter entsteht bei jeder Übergabe ein Toleranzstapel: Der Schneider hält eine saubere Kante, der Bieger liest ein etwas anderes flaches Muster und der Schweißer zieht den Rahmen am Ende wieder ins Quadrat. Ein Lieferant, der die gesamte Sequenz abwickelt, sorgt dafür, dass die Referenzpunkte vom Rohling bis zum verpackten Teil konsistent bleiben.
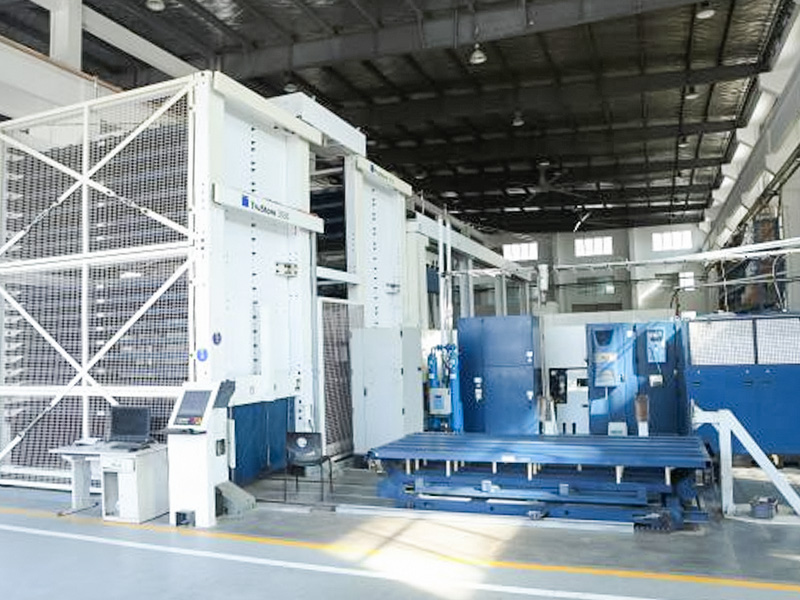
 Hochpräzise Laserschneidmaschinen für Bleche Diese TRUMPF Laserschneider liefern saubere Kanten und minimale Wärmeeinflusszonen und stellen sicher, dass Teile mit Löchern und Schlitzen auch bei späteren Biegevorgängen präzise bleiben. Ideal für Edelstahl, Aluminium und Baustahl. Produkt anzeigen →
| Bühne | Typische Operationen | Käuferentscheidungen |
|---|---|---|
| Schneiden | Laserschneiden, CNC-Stanzen, Scheren | Materialqualität, Dicke, Rohlingsgröße, Lochdurchmesser im Verhältnis zur Dicke |
| Formen | Abkantpresse biegen, nivellieren | Biegeradius, Anzahl der Biegungen, Toleranz für die Abwicklung, Ebenheit nach dem Formen |
| Beitritt | MIG- oder WIG-Schweißen, Pressnieten, Einsetzen von Beschlägen | Verbindungstyp, Schweißnaht-Aussehensklasse, Niet- und Einsatzspezifikationen |
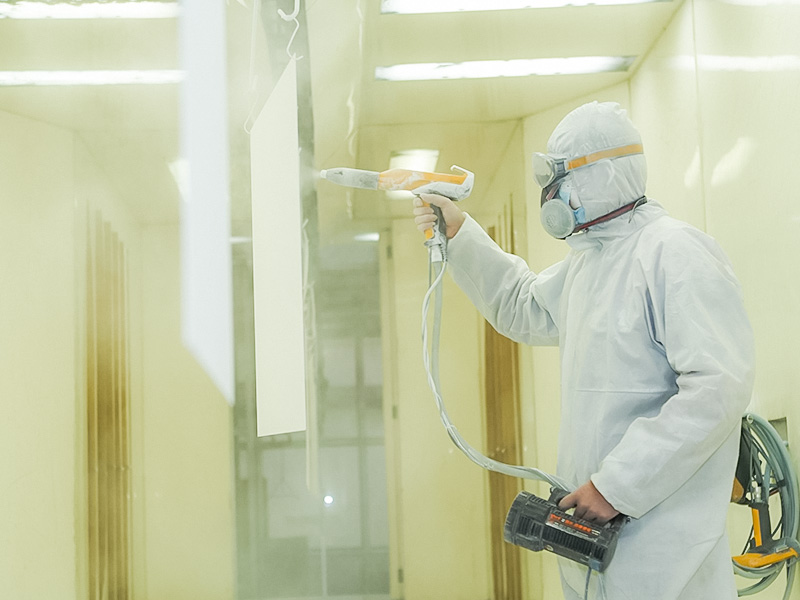
| Abschluss | Polieren, Sprühbeschichten, Pulverbeschichten | Oberflächenrauheitsziel, Farbe und Glanz, maskierte Bereiche |
Beim Schneiden wird die Genauigkeit eines Teils festgelegt. Das Laserschneiden erzeugt saubere Kanten auf Edelstahl, Aluminium und Weichstahl mit einer schmalen Schnittfuge und einer engen Wärmeeinflusszone. Deshalb ist es der standardmäßige erste Arbeitsgang für Teile mit Löchern, Schlitzen und Profilen, die nach dem Biegen noch ausgerichtet werden müssen. Wenn Sie die gesamte Sequenz lieber einem einzigen Lieferanten überlassen möchten, dann ist unser kundenspezifischer Fertigungsservice umfasst das Durchtrennen der Beschichtung, ohne dass das Teil das Gebäude zwischen den Stufen verlässt.
Der schnellste Weg, Kosten zu senken, besteht darin, den Vorgang auszuwählen, der zum Teil passt, und nicht den, der diese Woche zufällig kostenlos ist. Die meisten Anfragen fallen in einen der folgenden Fälle.
Beim Laserschneiden ist ein Programm pro Teil und kein Werkzeug erforderlich, sodass Designüberarbeitungen zwischen den Durchgängen nur sehr wenig kosten.
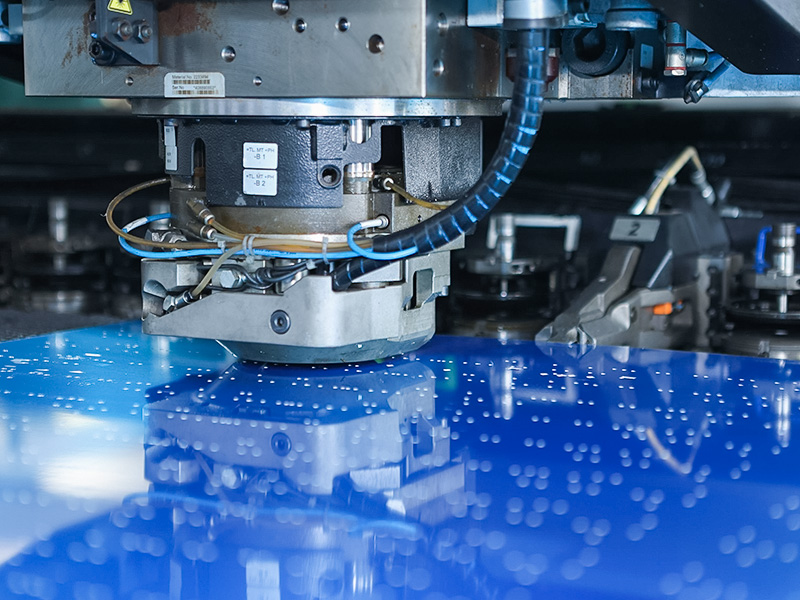
CNC-Stanzen gewinnt, wenn sich Löcher wiederholen, da sich die Werkzeugkosten auf lange Sicht verteilen.
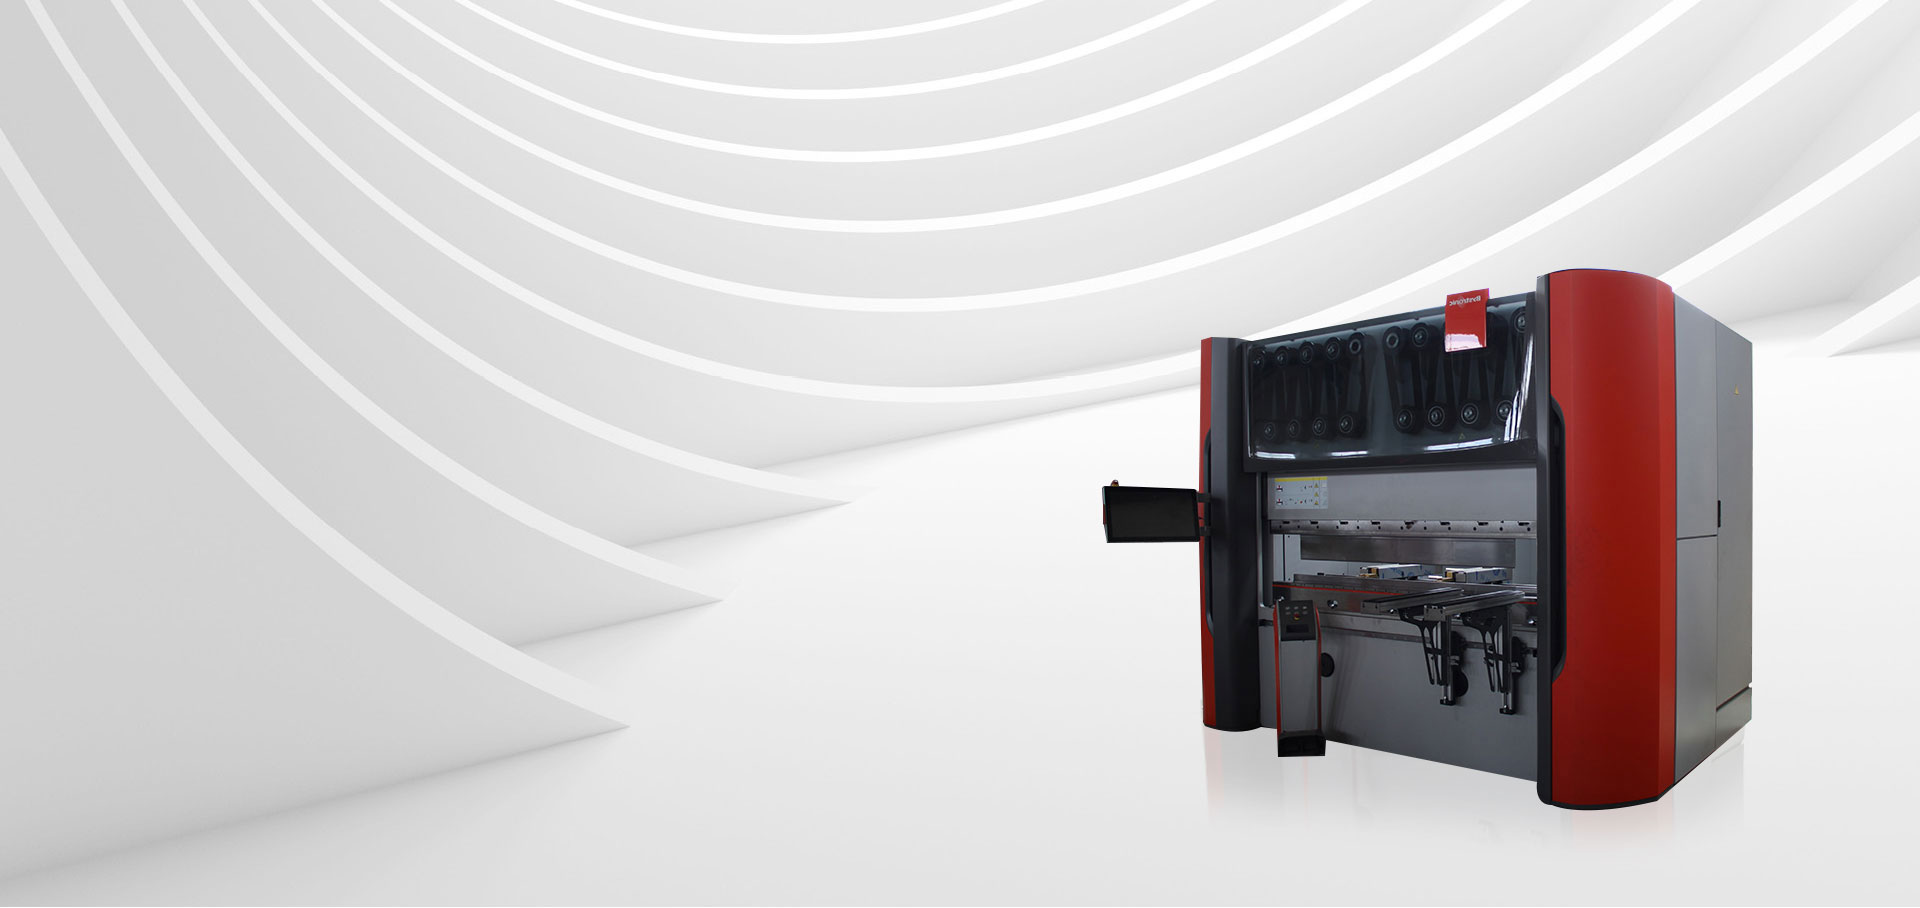
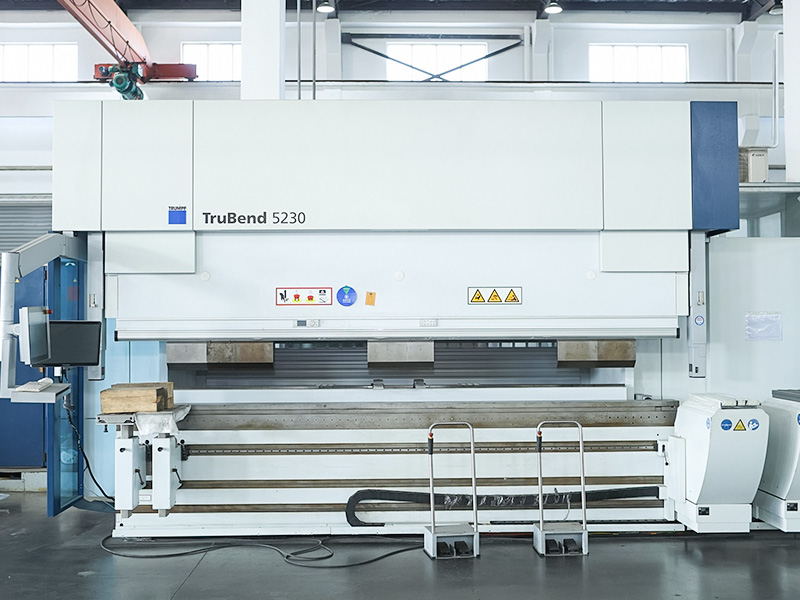
Das Biegen einer Abkantpresse wird mehr anhand der Biegefolge und der Radiuskontrolle als anhand der Tonnage beurteilt.
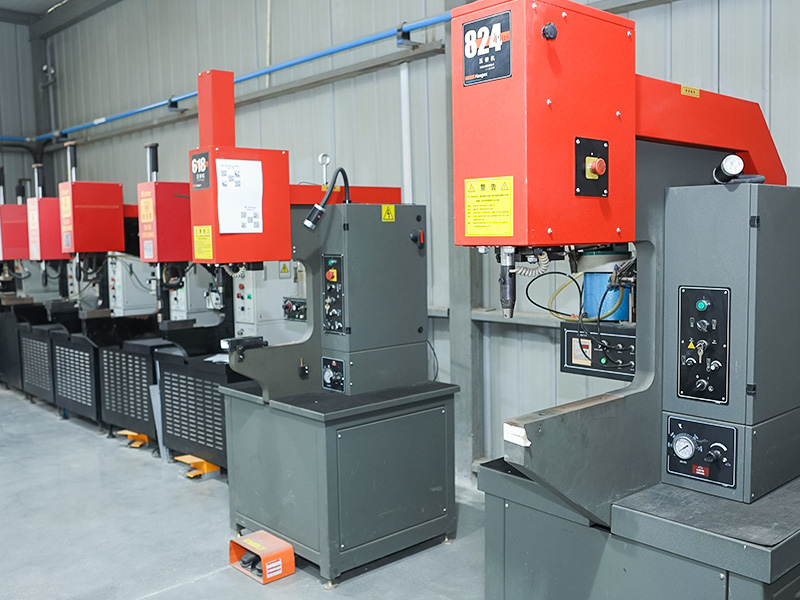
Beim Pressnieten werden Bolzen und Muttern kalt, so dass eine beschichtete Platte ihre Oberfläche und Ebenheit behält.
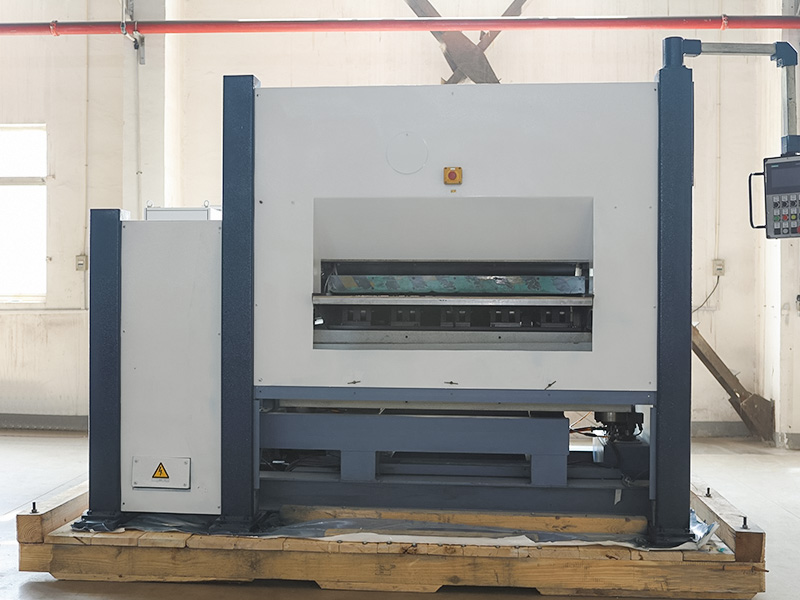
Durch das Nivellieren werden die Krümmungen und Verdrehungen entfernt, die durch die Hitzeeinwirkung in einer geschweißten Baugruppe entstehen.
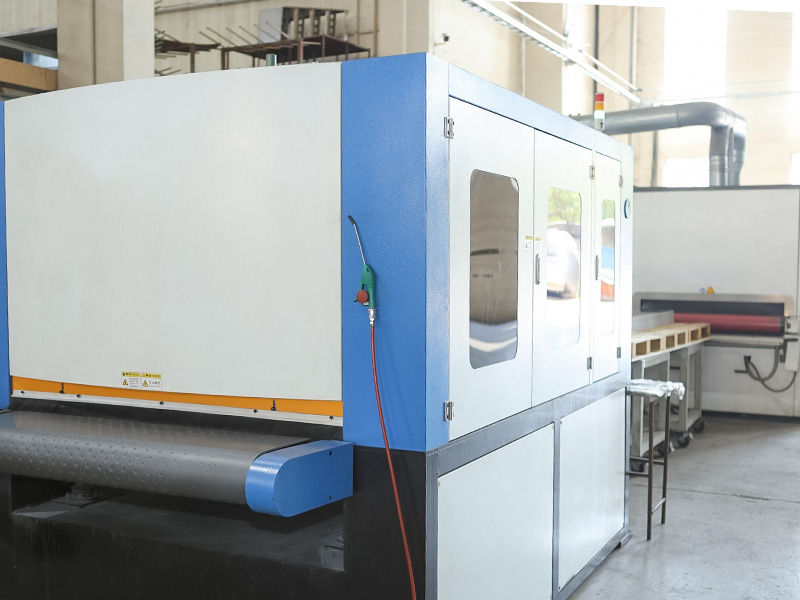
Beim Polieren und Spritzen erfolgt die Oberflächenvorbereitung, nicht nur die Deckschicht.
 CNC-Biegemaschinen mit präziser Winkelsteuerung Diese Reihe von Abkantpressen und Biegezentren ermöglicht exakte Winkel- und Längeneinstellungen und verarbeitet mehrere Materialien und komplexe Geometrien. Die Modelle reichen von 36 bis 320 Tonnen und decken unterschiedliche Blechanforderungen ab. Produkt anzeigen →
Jedes kundenspezifische Teil verfügt über drei Toleranzfamilien: Schnittmerkmale, geformte Merkmale und Finish. Wenn Sie sie in einer Pauschalbemerkung wie „Allgemeine Toleranz 0,1 mm“ zusammenfassen, ist die Werkstatt gezwungen, den engsten Messwert anzugeben, und Sie zahlen für Präzision, die Sie nie benötigt haben.
Auf der Kostenseite ist die Materialausbeute in der Regel der größte Einzelposten in einem Angebot und wird bei der Verschachtelung und nicht an der Maschine entschieden. Der Rest des Preises ergibt sich aus der Anzahl der Biegungen und Einstellungen, sekundären Vorgängen wie Gewindeschneiden, Senken und Einsetzen von Beschlägen, der Oberflächenbeschaffenheit und etwaigen Maskierungen sowie der Art und Weise, wie sich die Rüstzeit durch die Bestellmenge amortisiert.
Senden Sie eine Abwicklung im DXF- oder DWG-Format, ein STEP-Modell oder ein bemaßtes PDF. Die Werkstatt prüft den Abstand zwischen Loch und Biegung, den minimalen Biegeradius für das ausgewählte Material und prüft, ob ein Merkmal unterhalb der zulässigen Grenzen des Prozesses liegt. Dies ist der günstigste Zeitpunkt, um ein Design zu ändern.
Sorte, Dicke und Blechgröße werden festgelegt, dann werden die Teile verschachtelt, um den Verschnitt zu reduzieren. Durch das Schneiden einer Charge aus einem Blatt bleiben außerdem die Faserrichtung und die Beschichtungsfarbe über den gesamten Lauf hinweg konsistent.
Vom Laser oder der Stanze werden Rohlinge mit Löchern, Schlitzen und komplettem Außenprofil geliefert. Ein erstes Teil wird gemessen, bevor die Charge fortgesetzt wird, sodass ein Programmfehler bei einem Teil statt bei fünfzig erkannt wird.
Die Abkantpresse führt die Biegesequenz in einer Reihenfolge durch, die das Teil stabil im Werkzeug hält. Die Biegereihenfolge ist wichtiger, als die meisten Zeichnungen zugeben: Ein zu früh geformter Flansch kann die Werkzeuge für die nächste Biegung blockieren.
Schweißen, Nieten, Polieren und Beschichten folgen der Reihe nach, mit Inspektion nach jedem Arbeitsgang und einer vollständigen Maßkontrolle anhand der Zeichnung vor dem Verpacken.
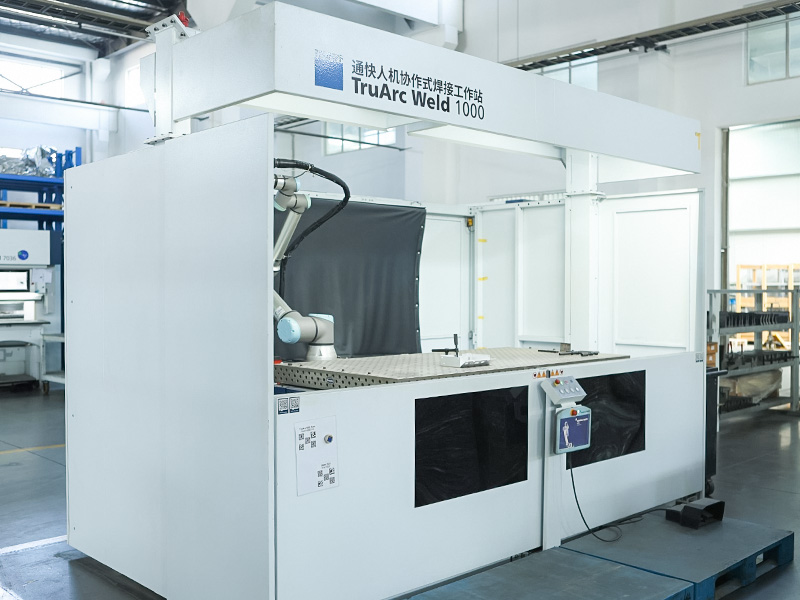
 Automatisierte Schweißlösungen für starke Nähte Mit Roboter- und Laserschweißsystemen unterstützt diese Kategorie präzise, wärmegesteuerte Verbindungen von Kohlenstoffstahl, Edelstahl und Aluminium, reduziert Verformungen und liefert gleichzeitig kontinuierliche, dauerhafte Schweißnähte. Produkt anzeigen →
Der Beitritt verdient eine eigene Entscheidung. Durch das Schweißen erhält man die stärkste Verbindung und eine durchgehende Naht, aber es führt auch zu Hitze und Verformungen, die anschließend möglicherweise ausgeglichen werden müssen. Beim Pressnieten wird Hitze vollständig vermieden und die Position der Beschläge wiederholbar gehalten. Dies eignet sich für beschichtete Platten und Baugruppen, bei denen das Aussehen genauso wichtig ist wie die Festigkeit.
Erfragen Sie den Prüfumfang vor Auftragsbeginn schriftlich, denn „wir prüfen alles“ bedeutet bei verschiedenen Lieferanten sehr unterschiedlich. Eine praktikable Lösung ist die Inspektion nach jedem Arbeitsgang sowie eine abschließende vollständige Prüfung des fertigen Teils anhand der Zeichnung und der geltenden internationalen Norm.
Zu den nützlichen Dokumenten, die Sie für eine Erstbestellung anfordern können, gehören Materialzertifikate für das Blech, ein Maßbericht für kritische Merkmale und ein Erstmusterprotokoll, wenn das Teil wiederholt wird. Unser Inspektion und Qualitätskontrolle Der Prozess folgt dieser Reihenfolge, die am wichtigsten bei Teilen ist, bei denen ein Biegewinkelfehler erst auftritt, nachdem die endgültige Baugruppe zusammengeschraubt wurde.
Welche Dateien sollte ich für ein individuelles Blechangebot senden?
Ein 3D-Modell in STEP oder IGES plus eine 2D-Zeichnung mit Toleranzen, Material und Ausführung deckt nahezu jeden Fall ab. Wenn Sie bereits über ein Abwicklungsmuster verfügen, senden Sie stattdessen DXF oder DWG, und die Werkstatt kann damit mit den hinzugefügten Biegenotizen arbeiten.
Wie eng können Blechtoleranzen realistisch sein?
Plus oder minus 0,1 bis 0,2 mm sind bei kleinen lasergeschnittenen Merkmalen erreichbar, und Biegewinkel liegen normalerweise bei plus oder minus 0,5 Grad. Genauere Beschreibungen sind möglich, erfordern jedoch spezielle Vorrichtungen und Inspektionen. Geben Sie sie daher nur für die tatsächlich funktionierenden Funktionen an.
Gibt es eine Mindestbestellmenge?
Eine kundenspezifische Fertigung ist ab einem einzelnen Prototyp möglich. Der Stückpreis sinkt mit der Menge, hauptsächlich weil sich Programmierung und Einrichtung amortisieren, nicht weil die Maschine schneller läuft.
Wie lange dauert eine Sonderanfertigung?
Die Lieferzeit hängt von der Materialverfügbarkeit, der Anzahl der Arbeitsgänge und dem Finish ab. Halten Sie Materialqualität und -stärke flexibel, sofern das Design dies zulässt, da eine nicht standardmäßige Blechgröße oft die längste Einzelverzögerung im Zeitplan darstellt.
Welche Lackierung eignet sich für Teile, die im Freien bleiben?
Die Leistung einer Beschichtung hängt mehr von der Vorbereitung als von der Beschichtung selbst ab. Entfetten und schleifen Sie die Oberfläche gründlich ab, bevor Sie sie polieren oder aufsprühen, und maskieren Sie die Bereiche, damit Gewinde, Passflächen und Erdungspunkte frei bleiben.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu