Inhalt
Kurze Antwort: Bei Blechen ist eine Faserlaser-Schneidemaschine im Bereich von ca. 0,5 bis 20 mm Materialstärke die Standardwahl. Es schneidet jedes Profil direkt aus einer CAD-Datei ohne Werkzeug, mit einer Schnittfuge von nur wenigen Zehntelmillimetern und einer Kantenqualität, die normalerweise keiner Nacharbeit bedarf. Wählen Sie 1,5 bis 3 kW, wenn Sie hauptsächlich dünne Bleche bearbeiten; Steigen Sie auf 6 kW und mehr um, wenn eine Platte über 10 mm zur Routine wird. Was jedoch wirklich über den Kauf entscheidet, ist, wie Leistung, Tischgröße, Hilfsgas und der Rest Ihrer Produktlinie zusammenpassen, und nicht die größte Zahl auf dem Datenblatt.
Zwei Merkmale erklären, warum Faserlaser CO2-Maschinen in der Blechbearbeitung verdrängt haben. Der Strahl wird über Glasfaser statt über Spiegel erzeugt und geliefert, sodass Ausrichtungsarbeiten und routinemäßige Wartungsarbeiten weitgehend entfallen. Die Wellenlänge wird auch von reflektierenden Metallen wie Aluminium, Messing und Kupfer effizient absorbiert, was für CO2-Systeme schon immer problematisch war.
In den folgenden Abschnitten wird erklärt, wie der Schneidprozess funktioniert, wie Sie Leistung und Tischgröße an Ihr Material anpassen und wo der Laser in einer kompletten Blechlinie sitzt.
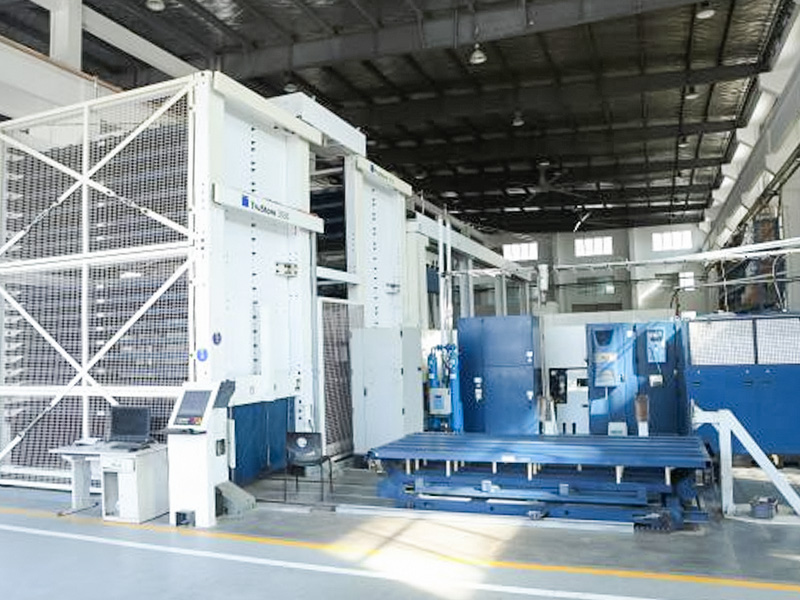 Kundenspezifische CNC-Faserlaserschneidemaschinen Großformatige TRUMPF Faser- und CO2-Laserschneider, die die beschriebenen schmalen Schnittfugen und sauberen Kanten für gerade zu biegende Blechteile liefern. Produkt anzeigen →
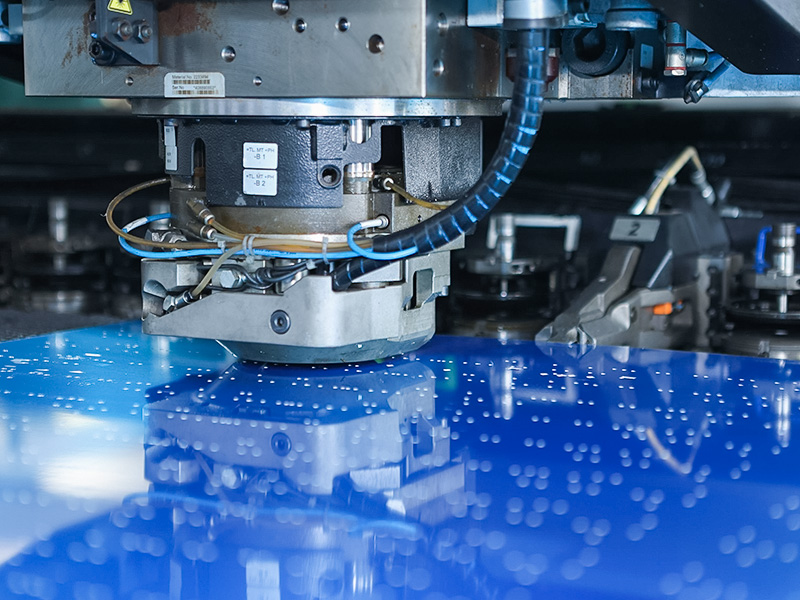
Ein Faserlaser konzentriert Licht auf einen Punkt mit einem Durchmesser von einem Bruchteil eines Millimeters. Bei dieser Intensität schmilzt und verdampft das Metall am Brennpunkt, während ein Hilfsgasstrahl das geschmolzene Material von unten aus der Schnittfuge bläst. Der Schneidkopf folgt einem programmierten Pfad, der normalerweise als DXF-Datei aus Ihrem CAD-System importiert wird, und die Verschachtelungssoftware ordnet viele Teile auf einem Blatt an, sodass der Bediener das Material nur einmal bearbeiten muss. Die Schnittfugenbreite liegt typischerweise zwischen 0,1 und 0,3 mm und die Wärmeeinflusszone ist schmal genug, dass die meisten Rohlinge ohne Richten direkt gebogen oder geschweißt werden können.
Das durch die Düse zugeführte Gas verändert sowohl die Schnittgeschwindigkeit als auch die Kantenbeschaffenheit stärker, als viele Käufer erwarten. Drei Optionen decken fast alle Blattarbeiten ab:
| Hilfsgas | Bestens geeignet für | Kompromisse |
|---|---|---|
| Sauerstoff | Weicher Stahl, insbesondere über 6 mm, wo die exotherme Reaktion das Schneiden beschleunigt | Hinterlässt einen dunklen Oxidrand, der vor dem Schweißen oder Beschichten entfernt werden muss |
| Stickstoff | Edelstahl, Aluminium und alle Teile, die später geschweißt oder bearbeitet werden | Benötigt hohen Druck und Durchfluss und ist daher das teuerste Gas im Betrieb |
| Druckluft | Dünner Weichstahl und preissensible Produktionsläufe | Niedrigste Betriebskosten, aber die Kanten weisen leichte Oxidation auf |
Eine praktische Konsequenz: Wenn Sie viel Edelstahl schneiden, legen Sie den Preis für die Stickstoffversorgung fest, bevor Sie den Preis für die Maschine festlegen. Flaschen, Großtanks oder ein Gasgenerator sind wiederkehrende Kosten, die den Kaufrabatt überdauern.
Die Leistungsangabe legt die Obergrenze für die Dicke und den Hebel für die Geschwindigkeit fest. Als grober Industrie-Richtwert: Ein 1,5-kW-Faserlaser bearbeitet Weichstahl bis zu einer Dicke von etwa 6 mm, eine 3-kW-Maschine erreicht etwa 10 mm, eine 6-kW-Einheit schneidet auf etwa 16 mm und Maschinen der 12-kW-Klasse arbeiten mit Sauerstoffunterstützung über 25 mm hinaus. Edelstahl- und Aluminiumkapazitäten liegen niedriger und werden normalerweise mit Stickstoff betrieben. Verwenden Sie das nachstehende Raster als Ausgangspunkt und überprüfen Sie dann jede tatsächlich verkaufte Stärke anhand der Schnitttabellen des Herstellers.
Feinblechfertigung. Weichstahl bis ca. 6 mm; Edelstahl und Aluminium eine Stufe dünner. Typisch für Gehäuse, Halterungen und Leuchtenbau.
Das Arbeitstier des Herstellers. Etwa 10 mm in Weichstahl, mit einem vernünftigen Verhältnis von Geschwindigkeit, Gaskosten und Preis pro Teil.
Mitteldicke Platte bis ca. 16 mm aus Weichstahl. Geeignet für Landwirtschaft, Bauwesen und Maschinenrahmen.
Grobblech über 25 mm mit Sauerstoffunterstützung. Ermöglicht wirtschaftliches Schneiden dicker Abschnitte anstelle von Randschneiden.
Betrachten Sie diese Zahlen eher als Orientierung denn als Garantien. In der Nähe der maximalen Dicke einer Maschine fällt die Schnittgeschwindigkeit stark ab, sodass ein technisch mögliches Teil unter Umständen kommerziell schlecht ist. Viele Käufer dimensionieren die Maschine so, dass sie ihre üblichen Dicken schnell schneiden können, und geben gelegentlich Grobblech aus.
Maschinenbezeichnungen kodieren meist den Arbeitstisch: Eine 3015-Maschine hat ein Bett von etwa 3.000 x 1.500 mm, eine 4020 reicht bis zu 4.000 x 2.000 mm. Kaufen Sie den Tisch für das Laken, das Sie kaufen, nicht umgekehrt. Gängige Lagergrößen sind 1.000 x 2.000 mm, 1.250 x 2.500 mm und 1.500 x 3.000 mm, sodass ein 3015 die beiden gängigsten Formate abdeckt. Ein Wechseltisch, bei dem ein Bett schneidet, während das andere entladen wird, amortisiert sich in Betrieben mit mehr als einer Schichtbetrieb schnell.
Einen umfassenderen Entscheidungsrahmen finden Sie in unserem Leitfaden zu Auswahl der richtigen CNC-Laserschneidmaschine behandelt Fragen zu Leistung, Budget und After-Sales ausführlicher.
Eine Laserschneidmaschine funktioniert selten alleine. Davon hängen sowohl die Rohlingsqualität im Vorfeld als auch die Formgenauigkeit im Nachhinein ab. Eine typische Kette durchläuft fünf Stationen:
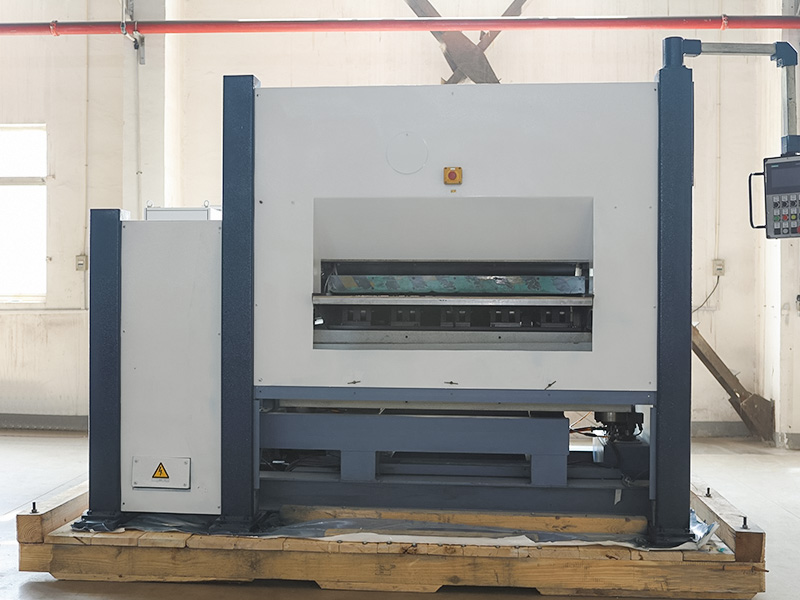
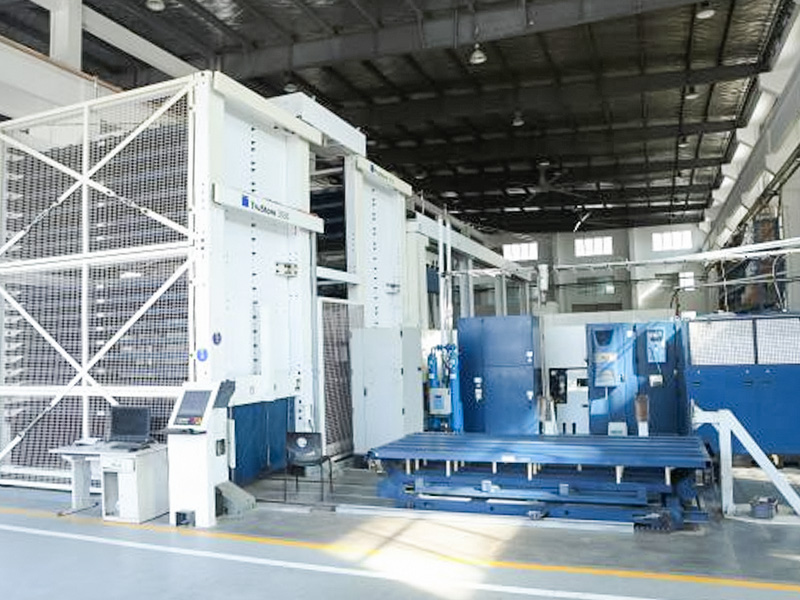
Eingehende Platte und Spule werden zuerst abgeflacht. Aus verzogenen Blechen geschnittene Zuschnitte verlassen den Tisch mit unvorhersehbarer Ebenheit, und dieser Fehler setzt sich in jeder späteren Station fort.
Teile werden in einem Arbeitsgang geschachtelt und geschnitten, einschließlich der Löcher und Schlitze, die sonst gebohrt oder gestanzt werden müssten.
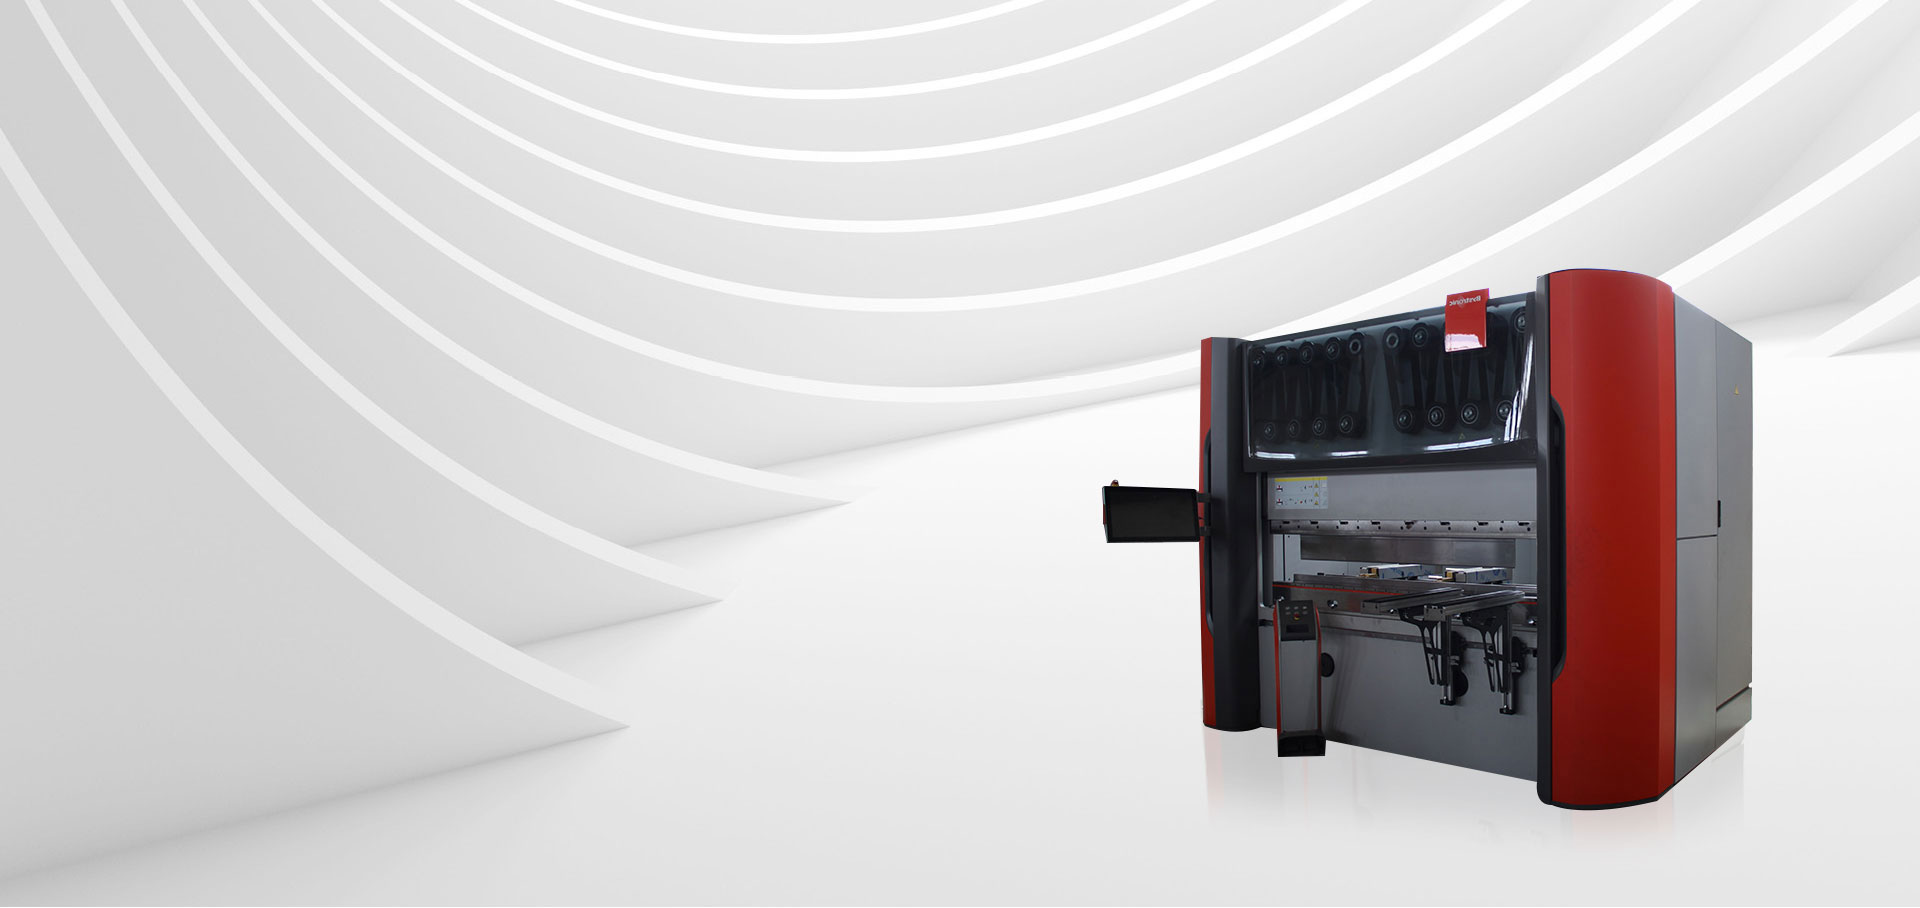
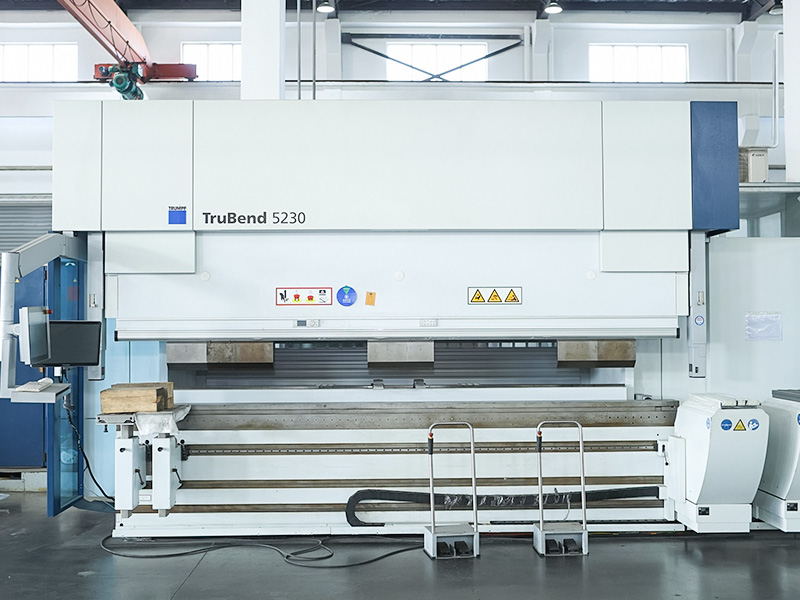
Eine Abkantpresse faltet Flansche entlang der Schnittkanten. Saubere, gerade Schnittkanten und präzise Hinterschnitte sorgen dafür, dass die Biegewinkel wiederholbar bleiben.
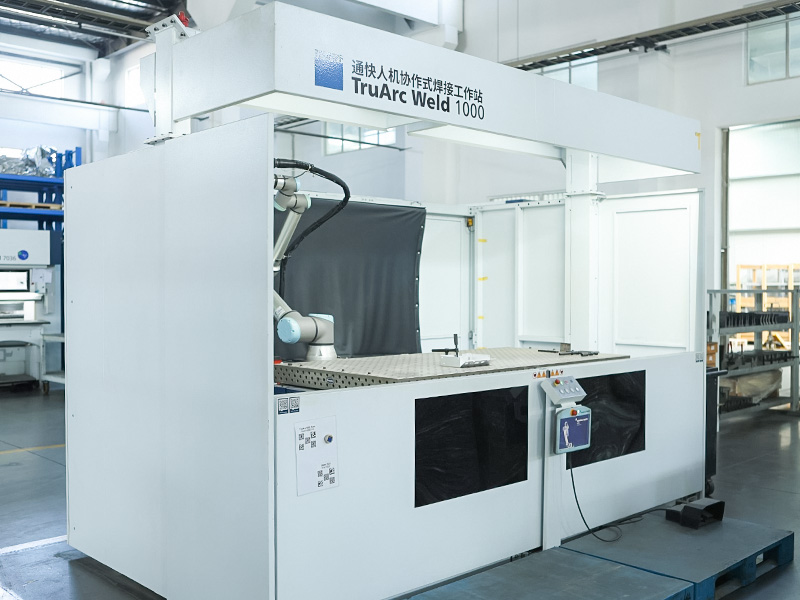
Zugeschnittene und umgeformte Teile werden zu Baugruppen zusammengefügt. Konsistente Kanten und Lochpositionen sorgen für einfache Schweißvorrichtungen.
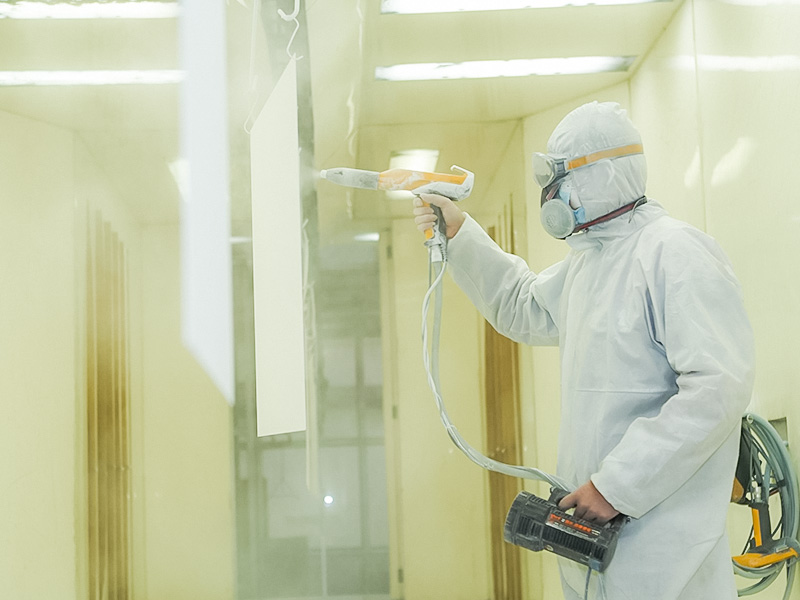
Polieren und Beschichten runden die Baugruppe ab. Stickstoffgeschnittener rostfreier Stahl gelangt oft direkt in die Schlichtbearbeitung, ohne dass eine Kantenreinigung erforderlich ist.
Durch die Beschaffung dieser Stationen von einem Lieferanten bleibt die Verantwortung für Toleranzen an einem Ort. Nivelliermaschinen und Abkantpressen sind die häufigsten Zusatzkäufe zu einem neuen Laser.
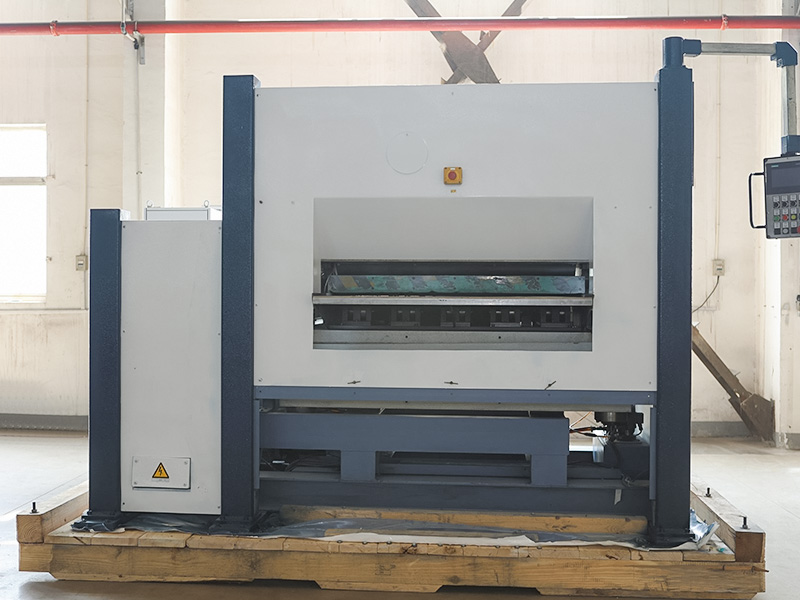 Kundenspezifische Metallplatten-Nivelliermaschine Eine Walzen-Nivelliermaschine, die die Ebenheit verzogener Bleche wiederherstellt, eine häufige Zusatzanschaffung, wenn man einer Blechbearbeitungslinie einen Laser hinzufügt. Produkt anzeigen →
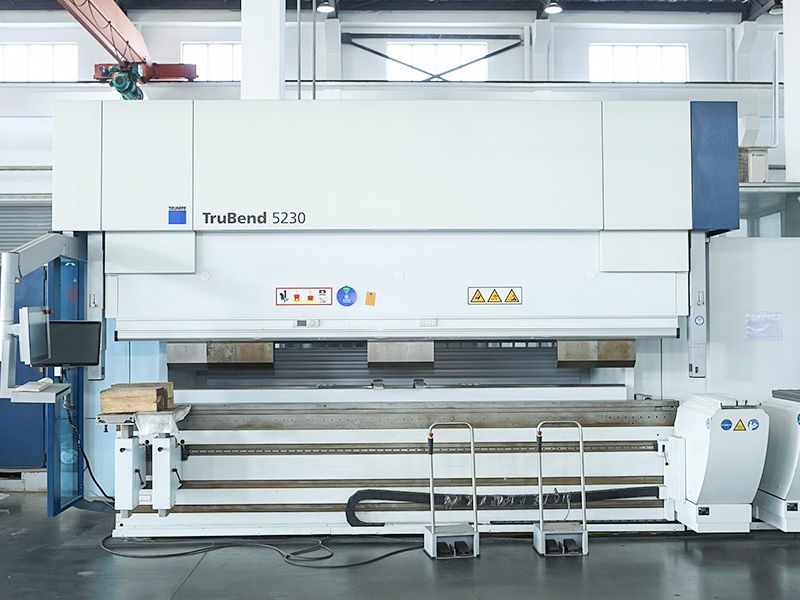 CNC-Biegemaschinen und Abkantpressen CNC-Abkantpressen und Biegezentren von TRUMPF, Salvagnini und Bystronic, die lasergeschnittene Rohlinge in fertige Winkel und Formen umformen. Produkt anzeigen →
Datenblätter bilden Auswahllisten; Testschnitte schließen Geschäfte ab. Bitten Sie vor Abschluss eines Kaufvertrages um Folgendes:
Wenn Ihre Volumina noch keine Maschine rechtfertigen, steht die gleiche Funktionalität als Service zur Verfügung. Das Versenden von Zeichnungen und der Kauf fertiger Teile, geschnitten, gebogen, geschweißt und beschichtet, ist ein üblicher erster Schritt vor der Kapitalbindung, und unsere kundenspezifischer Fertigungsservice funktioniert genau so, von der Kundenzeichnung bis zum geprüften Fertigteil.
Welche Dicke kann eine Laserschneidmaschine für Blech verarbeiten?
Es kommt auf die Macht an. Als allgemeine Richtlinie gilt: 1,5 kW deckt Weichstahl bis etwa 6 mm, 3 kW bis etwa 10 mm, 6 kW bis etwa 16 mm und Maschinen der 12-kW-Klasse über 25 mm ab. Die Kapazitäten für Edelstahl und Aluminium sind geringer und werden normalerweise mit Stickstoff betrieben.
Ist Faserlaser für Blech besser als CO2?
Bei Neuanschaffungen ist Glasfaser die praktische Lösung für fast alle Blecharbeiten: höhere elektrische Effizienz, geringerer Wartungsaufwand und bessere Ergebnisse bei reflektierenden Metallen. CO2 überlebt hauptsächlich in älteren Anlagen und einigen Spezialanwendungen.
Welches Dateiformat benötigt die Maschine?
Flache 2D-Profile, am häufigsten DXF- oder DWG-Dateien, die aus Ihrem CAD-System exportiert werden. Eine Nesting-Software ordnet die Profile auf dem Blech an und generiert das Schneidprogramm.
Kann ich Teile bestellen, anstatt eine Maschine zu kaufen?
Ja. Senden Sie Zeichnungen und Materialspezifikationen, erhalten Sie ein Angebot und bestellen Sie fertige Rohlinge oder komplette Baugruppen. Viele Geschäfte überprüfen auf diese Weise die Nachfrage, bevor sie Ausrüstung kaufen.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu