Inhalt
Wählen Sie eine CNC-Stanzpresse, wenn Sie viele Teile mit wiederholten Löchern, Formen und Merkmalen herstellen, und entscheiden Sie sich für das Laserschneiden, wenn Sie komplexe Umrisse, schnelle Änderungen zwischen Designs und keine Werkzeuge benötigen. Beide schneiden flache Blechzuschnitte, die dann gebogen, geschweißt und bearbeitet werden. Beim Stanzen wird Metall mit einem physischen Werkzeug geformt, beim Laserschneiden wird es geschmolzen und mit einem fokussierten Strahl weggeblasen. Die richtige Wahl hängt von Form, Volumen, Material, Dicke und Kantenqualität des Teils ab.
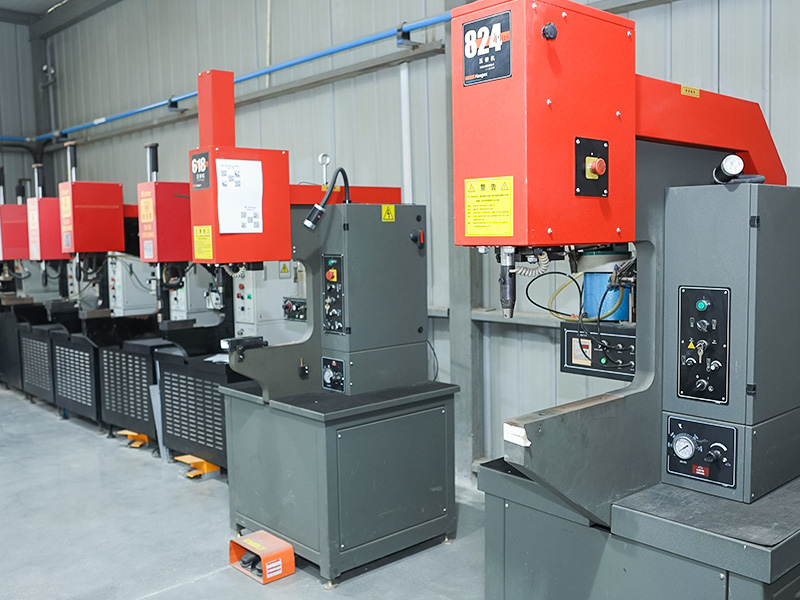
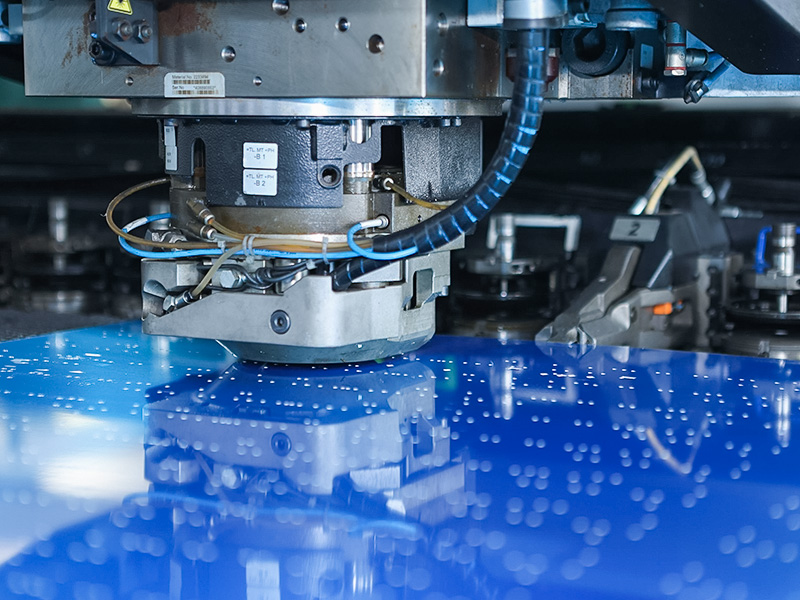
Ein CNC-Revolver fasst viele Stempel und Matrizen. Das Blech wird unter das Werkzeug bewegt und die Presse drückt den Stempel durch das Blech, um Löcher, Schlitze, Kerben und geformte Ausschnitte zu erzeugen. Formwerkzeuge können im gleichen Durchgang auch Lamellen, Rippen und Prägungen herstellen. Auf der Shaofang-Stanzseite wird ein CNC-System beschrieben, das den Stempelhub, die Geschwindigkeit und den Druck steuert.
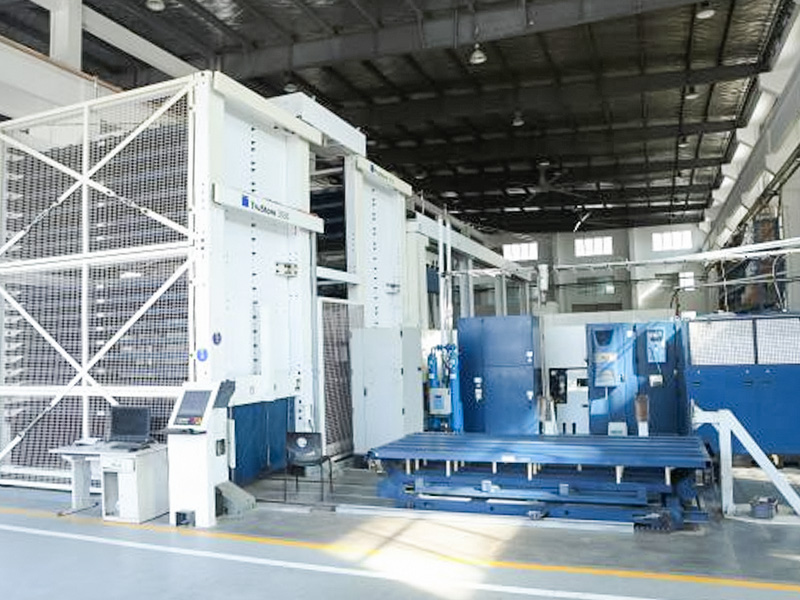
Ein fokussierter Laserstrahl schmilzt oder verdampft das Metall, während Hilfsgas das geschmolzene Material aus dem Schnitt bläst. Der Strahlengang wird von einem NC-System gesteuert und die Maschine schneidet jede vom Programm beschriebene Form. Auf der Shaofang-Laserseite sind große Arbeitstische, automatische Spanabfuhr und gasunterstütztes Schneiden aufgeführt.
| Faktor | CNC-Stanzpresse | Laserschneiden |
| Werkzeuge | Benötigt Stempel und Matrizen, viele davon in einem Turm | Keine physischen Werkzeuge |
| Komplexe Umrisse | Durch die verfügbaren Werkzeuge eingeschränkt oder verknabbert | Bewältigt komplizierte Formen problemlos |
| Wiederholte Löcher und Formen | Sehr effizient, kann im selben Durchgang geformt werden | Schneidet jedes Loch als Kontur |
| Designänderungen | Schnell, wenn Werkzeuge vorhunden sind, langsamer, wenn neue Werkzeuge benötigt werden | Schnell, laden Sie einfach ein neues Programm |
| Kante | Sauber, kann aber Grate oder Werkzeugspuren aufweisen | Glatte Kante, je nach Einstellung kann es zu Krätze kommen |
| Dickes Material | Begrenzt durch Presstonnage und Werkzeuge | Der größere Leistungsbereich deckt dickere Bleche ab |
| Materialien | Stahl, Edelstahl, Aluminium und einige nichtmetallische Platten | Stahl, Edelstahl, Aluminium, Messing, Kupfer und Nichtmetalle mit CO2-Lasern |
| Beste Lautstärke | Mittlere bis hohe Menge ähnlicher Teile | Von kleinen Chargen bis hin zu High-Mix-Produktionen |
Angaben wie Schnittgeschwindigkeit und Dickengrenzen sind maschinenabhängig und werden daher hier nicht mit Zahlen verglichen. Auf den Shaofang-Seiten finden Sie einen Laserleistungsbereich von etwa 500 W bis über 15.000 W sowie Beispielarbeitstische von 3000 mm x 1500 mm und 4000 mm x 2000 mm.
Die Schlagseite listet Anwendungen im Automobilbau, bei elektronischen Geräten, Haushaltsgeräten und Hardwareprodukten auf.
Auf der Laserseite werden Anwendungen im Maschinen- und Blechbau sowie Materialien wie Edelstahl, Kohlenstoffstahl und Aluminiumlegierungen aufgeführt.
Die Kosten hängen weniger von der Maschine als vielmehr davon ab, wie Ihre Teile hergestellt werden. Die Werkzeugkosten fallen im Stanzpressprozess an, während sich die Kosten beim Laserschneiden auf die Laufzeit und den Gasverbrauch verteilen.
| Kostentreiber | Stanzpresse | Laser |
| Werkzeuge | Standardwerkzeuge werden wiederverwendet, Sonderformen erfordern neue Werkzeuge | Keine |
| Rüstzeit | Werkzeugauswahl und Revolverbeladung | Laden des Programms und Verschachteln |
| Laufzeit | Es mangelt an Teilen mit vielen Funktionen | Schneidet jede Kontur nacheinander |
| Betriebsmittel | Werkzeugverschleiß und Schärfen | Unterstützen Sie Gas, Strom und Linsenpflege |
| Break-Even | Niedrigere Stückkosten bei größerem Volumen an einfachen Teilen | Niedrigere Gesamtkosten bei geringem Volumen und hoher Mischung |
Für einen einmaligen Prototyp ist ein Laser in der Regel günstiger, da keine Werkzeuge erforderlich sind. Bei zehntausend identischen Halterungen voller Löcher und Formen kann das Stanzen die Zykluszeit verkürzen. Fordern Sie zwischen diesen Extremen ein Angebot für beides an.
Kleine Änderungen in der Zeichnungsphase senken die Kosten in beiden Prozessen. Hierbei handelt es sich um allgemeine Richtlinien für Bleche. Fragen Sie daher Ihren Hersteller nach den Grenzwerten.
Bei beiden Verfahren entsteht eine Kante, die vor dem Biegen, Schweißen oder Beschichten möglicherweise nachbearbeitet werden muss. Auf der Shaofang-Laserseite sind Nachschnittprüfungen auf Kantenglätte und Rechtwinkligkeit, Krätze, Maßüberprüfung und Oberflächenschäden aufgeführt.
| Überprüfen | Gestanztes Teil | Lasergeschnittenes Teil |
| Grat | Kann auf der Ausgangsseite einen kleinen Grat aufweisen | Bei ausgeschalteten Einstellungen kann sich auf der Unterseite Schlacke bilden |
| Kante profile | Leichter Überschlag und ein geschorenes Band | Glatt geschnittenes Gesicht mit feinen Linien |
| Verzerrung | Mögliche nahezu dichte Lochmuster | Die Wärmewirkung hängt vom Material und der Dicke ab |
| Nächster Schritt | Entgraten Sie, wenn das Teil bearbeitet oder beschichtet werden soll | Entfernen Sie vor dem Biegen die Schlacke und prüfen Sie die Rechtwinkligkeit |
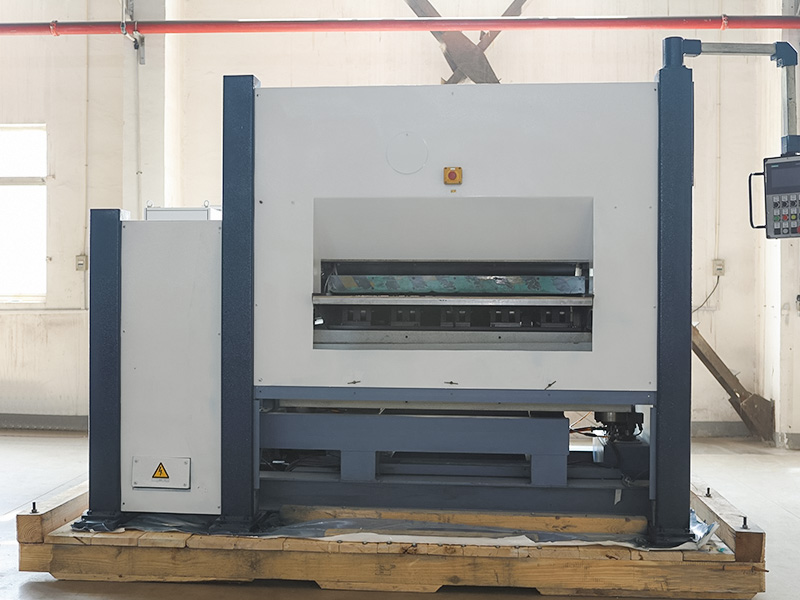
Wenn ein flacher Rohling verzogen ist, kann er vor dem Biegen durch eine Richtmaschine geführt werden. Siehe die Seite Nivelliermaschine für die zur Verfügung stehende Ausrüstung.
Viele Fertigungsbetriebe verwenden beide Maschinen, einige Maschinen kombinieren sie. Auf der Stanzseite werden Multiprozess-Stanzmaschinen aufgeführt, und ein Laser sowie eine Revolverpresse in einer Werkstatt ermöglichen es, jedes Teil dem günstigeren Prozess zuzuführen.
Ein gängiger Ansatz besteht darin, große oder komplexe Umrisse per Laser zu schneiden, Teile mit vielen wiederholten Löchern und Formen zu stanzen und beides zum Biegen zu schicken. Ein typischer Blechauftrag läuft wie folgt ab:
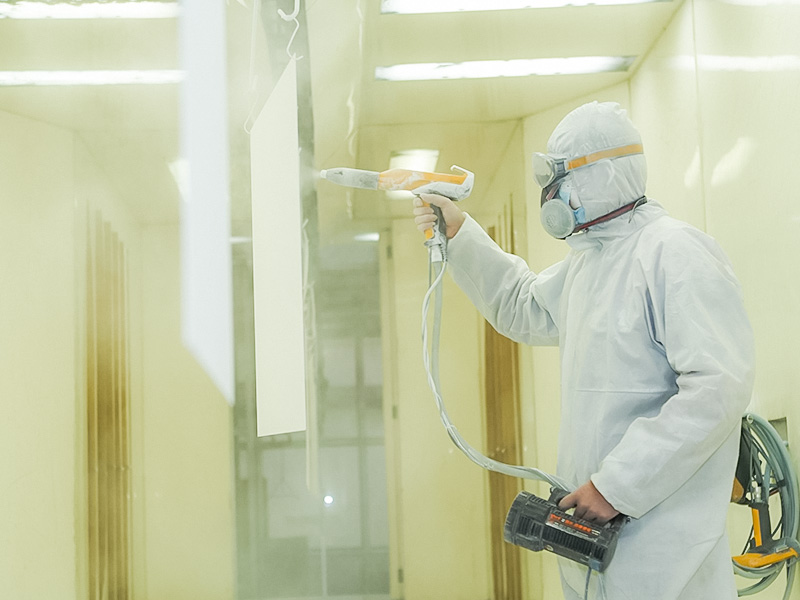
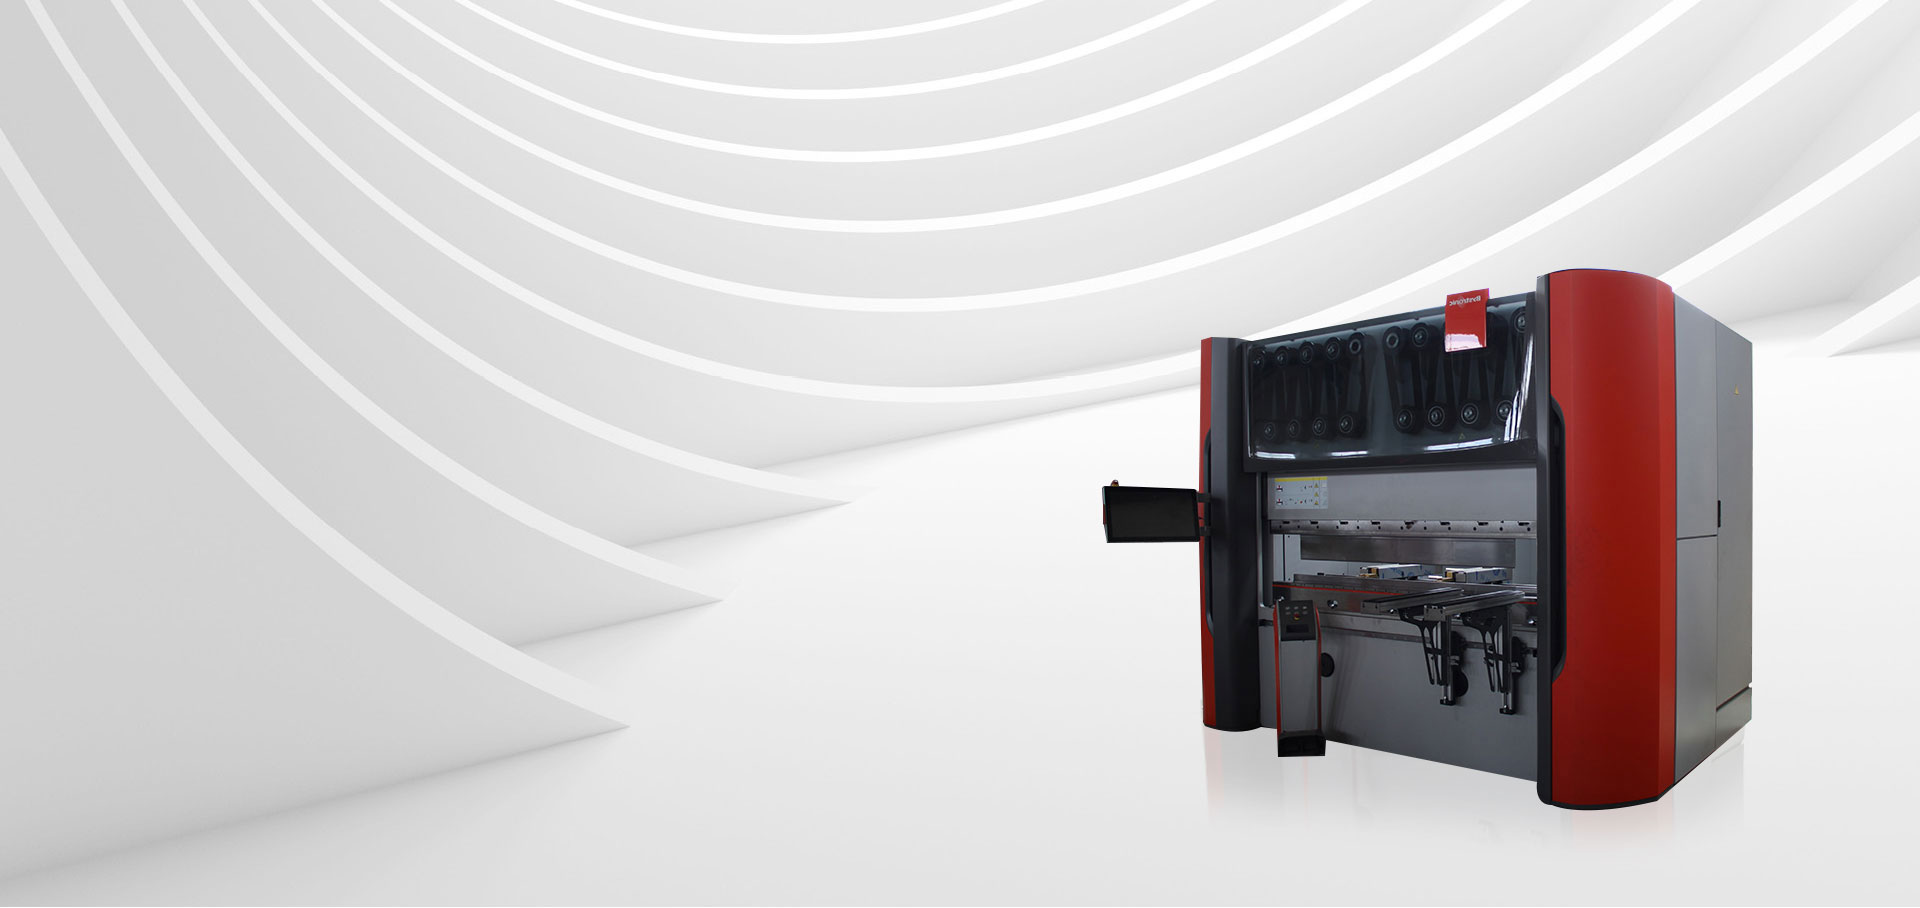
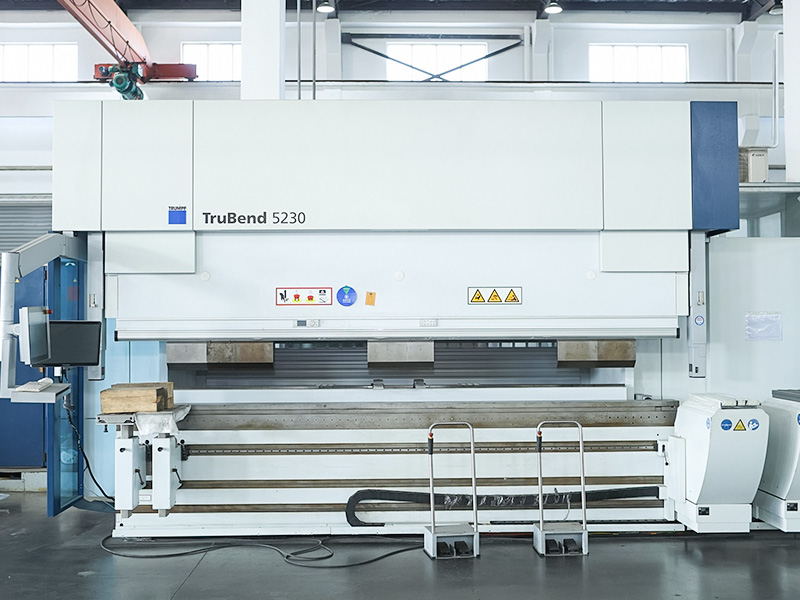
Durchsuchen Nivellierung , Biegen , Schweißen and Sprühbeschichtung auf der gleichen Seite.
 Stanzpresse Zur Ausstattung gehören eine CNC-Revolverstanze mit einer Reichweite von 3 m x 1,5 m und Multiprozess-Stanzmaschinen. Laserschneiden TruLaser 3030 Maschinen mit 3000 mm x 1500 mm Arbeitsbereich, NC-Steuerung und Spanabfuhr.
Lesen Sie unsere entsprechenden Leitfäden auf Auswahl einer Blechlaserschneidmaschine and Kauf einer Faserlaserschneidemaschine .
Für einfache Teile mit vielen sich wiederholenden Merkmalen in großem Umfang, oft ja. Bei Kleinserien, Prototypen und komplexen Formen ist das Laserschneiden in der Regel günstiger, da keine Werkzeuge erforderlich sind.
Es kommt auf das Teil an. Teile mit vielen Löchern und Formen können auf einer Stanzmaschine schneller hergestellt werden, während Teile mit wenigen Merkmalen und langen Konturen effizient per Laser geschnitten werden.
Das geht mit den richtigen Werkzeugen oder durch Knabbern, komplexe Umrisse lassen sich jedoch meist einfacher und sauberer mit einem Laser realisieren.
Beide verarbeiten Stahl, Edelstahl und Aluminium. Auf der Shaofang-Laserseite sind auch Messing und Kupfer sowie Nichtmetalle für CO2-Laser aufgeführt.
Ja. Shaofang listet Laserschneid-, Stanz-, Biege-, Schweiß- und Endbearbeitungsgeräte auf, sodass Schneiden, Formen und Endbearbeitung in einer Lieferkette ablaufen können.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu