Inhalt
Produktionsleiter, die einen CNC-Laserschneider für Metall planen, beginnen normalerweise mit einer Zahl: Leistung. Nach ein paar Monaten auf dem Parkett stellen sich die Zahlen, auf die es ankommt, als andere heraus. Stückkosten, Kantenkonsistenz und Wartungsintervalle entscheiden darüber, ob sich die Maschine amortisiert. Der Laserquellentyp treibt alle drei an.
Für die meisten Blech- und Plattenbearbeitungen ist ein Faserlaser im Bereich von 1000 W bis 3000 W die praktische Lösung. Es schneidet Edelstahl, Aluminium und Kohlenstoffstahl mit geringeren Energiekosten als CO2 und erfordert keine Ausrichtung des Resonatorspiegels oder Nachfüllen von Lasergas.
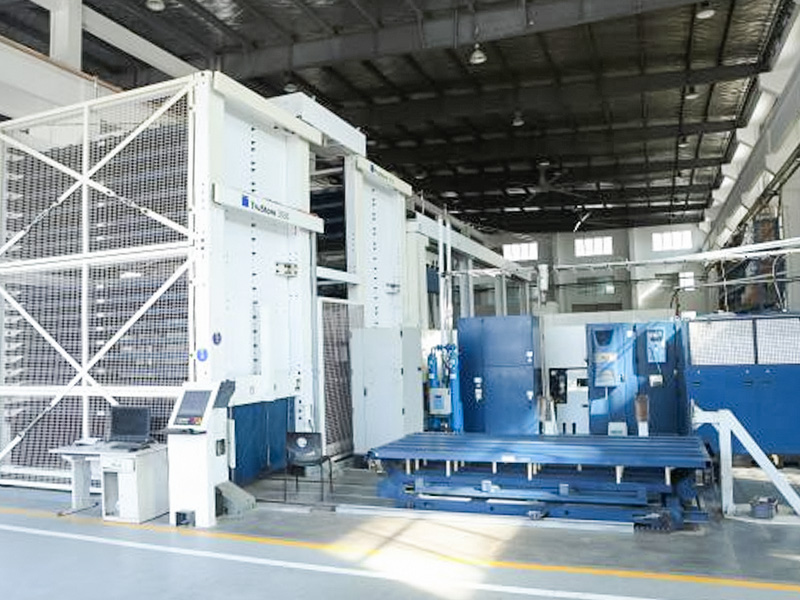 Faserlaserschneidemaschine für Blech mit CNC-Steuerung Diese Maschine verwendet einen hochenergetischen Laserstrahl, der von einem fortschrittlichen numerischen Steuerungssystem geleitet wird, um Edelstahl, Kohlenstoffstahl und Aluminium zu schneiden. Es eignet sich für Kleinserien oder komplexe Konturen, während sein großer Arbeitstisch und die gasunterstützten Module eine stabile, kontinuierliche Produktion unterstützen. Produkt anzeigen →
Derzeit treiben drei Laserquellentypen das industrielle Metallschneiden voran: Faserlaser, CO2 und Kristall. Die Quelle bestimmt, wie effizient Energie in das Metall gelangt, was die praktische Geschwindigkeit, Kantenqualität und Betriebskosten bestimmt.
Faserlaser arbeiten in der Nähe von 1064 nm, einer Wellenlänge, die Metalle weitaus besser absorbieren als die 10,6 µm, die von CO2-Lasern emittiert werden. Mehr absorbierte Energie bedeutet schnelleres Schneiden und geringeren Stromverbrauch. Bei Faserquellen müssen keine Resonatorspiegel ausgerichtet und kein Lasergas nachgefüllt werden. Daher konzentriert sich die routinemäßige Wartung auf den Schneidkopf, die Düse und die Schutzlinse.
CO2-Laser bleiben eine bewährte Option für sehr dicken Kohlenstoffstahl mit Sauerstoffunterstützung und für Betriebe, die auch Nichtmetalle schneiden. Ihre Nachteile sind ein höherer Stromverbrauch, Spiegel, die gereinigt und ausgerichtet werden müssen, und verbrauchbares Lasergas.
Kristalllaser (Nd:YAG und Nd:YVO4) liefern eine hervorragende Fokussierung für feine Merkmale, haben jedoch eine kürzere Komponentenlebensdauer und eine geringere Pumpeffizienz. Sie beschränken sich heute hauptsächlich auf die Präzisionsmikrobearbeitung.
| Typ | Wellenlänge | Effizienz beim Metallschneiden | Betriebskosten | Typische Rolle |
|---|---|---|---|---|
| Faser | Ungefähr 1064 nm | Hoch | Niedrig | Blech- und Plattenherstellung |
| CO2 | 10,6 µm | Mittel | Hoch | Schneiden von dickem Stahl und Nichtmetall |
| Kristall | Ungefähr 1064 nm | Mittel | Hoch | Präzise Mikrobearbeitung |
Wenn Ihre Arbeit hauptsächlich aus Edelstahl-, Aluminium- oder Kohlenstoffstahlblechen besteht, ist Faser die rationale Standardeinstellung. Bevor Sie einen Kauf abschließen, gehen Sie durch So wählen Sie die richtige CNC-Laserschneidmaschine für Ihre Werkstatt aus zum Wiegen dicker Bleche und nichtmetallischer Ausnahmen.
Vier Spezifikationen haben den stärksten Einfluss auf die Produktivität. Vergleichen Sie sie mit Ihrer eigenen Materialstärke statt mit dem Prospektmaximum.
Ein 3000-W-Faserlaser schneidet normalerweise 12 mm dicken Weichstahl mit 1,5 bis 2,0 m/min mit Sauerstoff, während 2 mm rostfreier Stahl mit Stickstoff mit 8 bis 10 m/min laufen kann. Schätzen Sie die Tagesleistung anhand der Dicke, die Sie am meisten verarbeiten, und nicht anhand des dünnsten Blechs in Ihrem Katalog.
Die meisten Maschinen geben eine Positionierungsgenauigkeit von etwa ±0,05 mm pro Meter und eine Wiederholgenauigkeit von etwa ±0,03 mm an. Laschen- und Schlitzbaugruppen, Scharnierhalterungen und Schweißvorbereitungsteile hängen mehr von diesen Werten als von der Laserleistung ab.
Sauerstoff beschleunigt das Schneiden von Kohlenstoffstahl, hinterlässt jedoch eine leichte Oxidbildung an der Kante. Stickstoff erzeugt saubere, oxidfreie Kanten auf Edelstahl und Aluminium. Der schnelle Wechsel zwischen Hochdruck-Stickstoff und Niederdruck-Sauerstoff erhöht die Planungsflexibilität und verhindert, dass die Maschine zu einem Engpass wird.
Adaptives Lochen reduziert Spritzer auf der Linse und Grate an der Unterkante, indem die Kraft während des Lochens erhöht und dann für den Schnitt zurückgezogen wird. Bitten Sie den Lieferanten um Schnittmuster in Ihrer vorherrschenden Dicke und prüfen Sie die Unterkante auf Krätze und die Schnittfläche auf Streifen.
Jeder Auftrag zum CNC-Laserschneiden von Metall folgt einem ähnlichen Ablauf. Wenn Sie die einzelnen Phasen verstehen, können Sie die Anforderungen an Software, Automatisierung und Bedienerfähigkeiten bewerten, bevor Sie den Auftrag unterzeichnen.
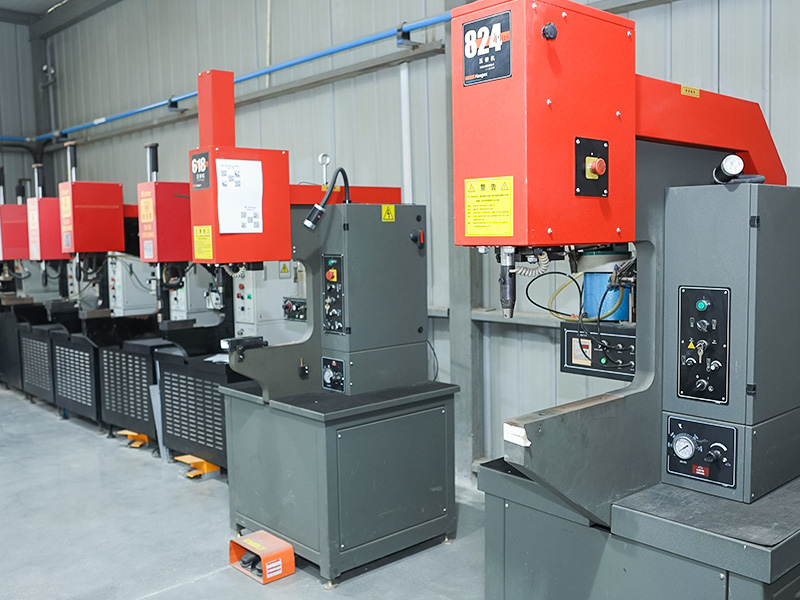
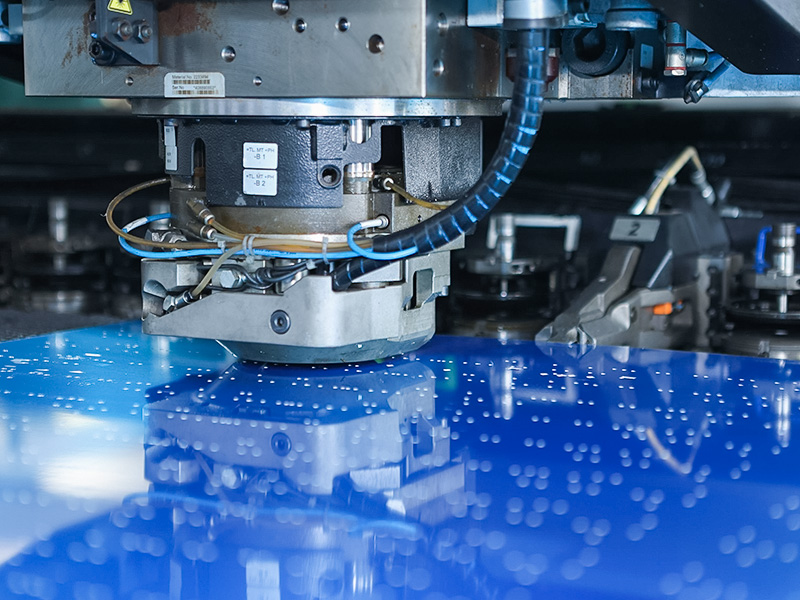
Bei lochreichen Teilen ist eine CNC-Stanzpresse oft schneller als das Laserschneiden bei wiederholten Lochmustern, während der Laser komplexe Konturen, kleine Chargen und enge Kantenanforderungen bewältigt. Die beiden Maschinen funktionieren gut als Ergänzung in einer Produktionslinie.
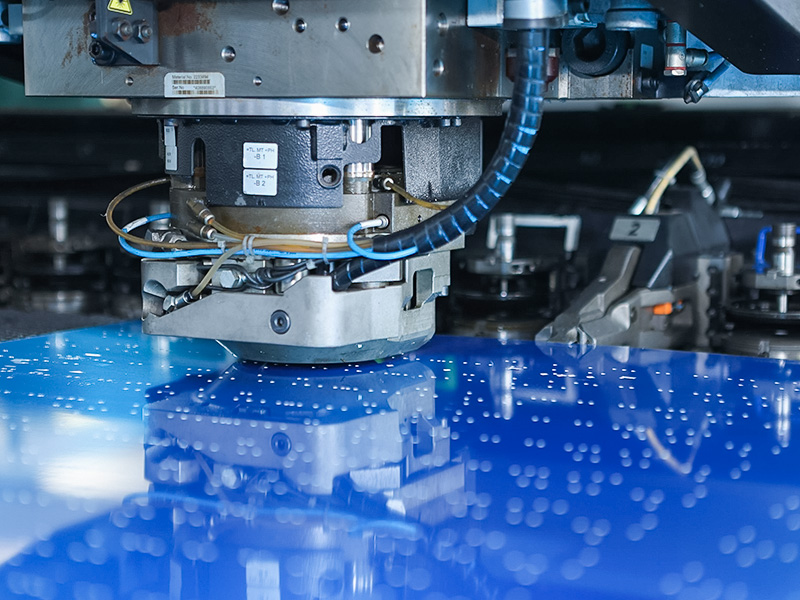 CNC-Stanzpresse für Bleche mit hoher Steifigkeit Diese zum Stanzen, Stanzen, Biegen und Tiefziehen konzipierte Presse verfügt über einen starren Rahmen und eine präzise CNC-Steuerung für Hub, Geschwindigkeit und Druck. Es verarbeitet Stahl, Aluminium und einige Nichtmetallbleche und ist somit eine effiziente Ergänzung zum Laserschneiden für wiederholte Muster. Produkt anzeigen →
Die Laserleistung legt die praktische Geschwindigkeit und maximale Dicke für jedes Material fest. Die folgenden Werte zeigen typische Single-Pass-Grenzwerte für moderne Faserlaser mit dem empfohlenen Hilfsgas. Die tatsächlichen Ergebnisse variieren je nach Maschinensteifigkeit, Optikqualität, Fokusposition und Gasreinheit. Betrachten Sie sie daher eher als Vergleichsrahmen und nicht als Garantie.
| Faser power | Weichstahl mit Sauerstoff | Rostfrei mit Stickstoff | Aluminium mit Stickstoff |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Wenn der Großteil Ihrer Arbeit aus 1 bis 6 mm starkem Edelstahl und Aluminium besteht, bietet eine 1500-W- oder 3000-W-Maschine ein gutes Gleichgewicht zwischen Geschwindigkeit und Kapitalkosten. Wenn Sie regelmäßig Kohlenstoffstahl mit einer Dicke von 12 mm und mehr schneiden, wählen Sie mindestens 6000 W. Eine Überdimensionierung erhöht den Anschaffungspreis und den Bedarf an elektrischem Service, ohne die Dünnblechleistung zu verbessern.
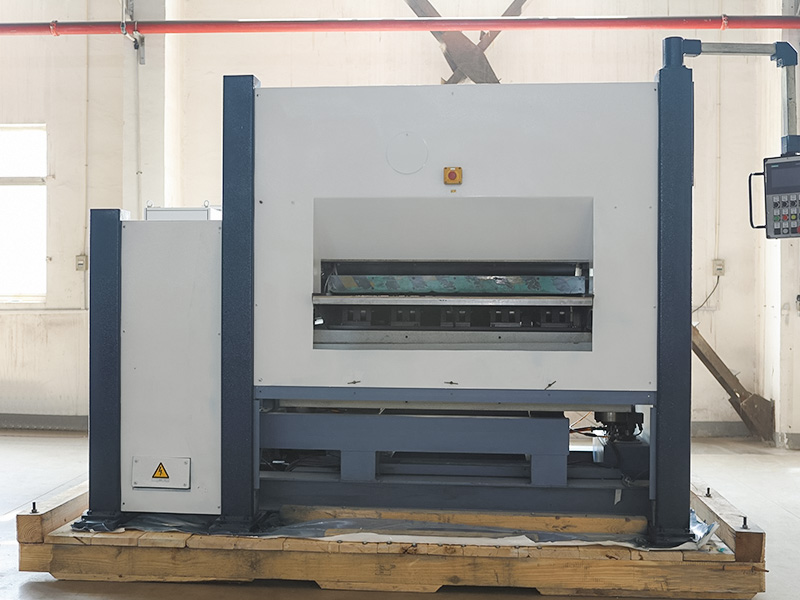
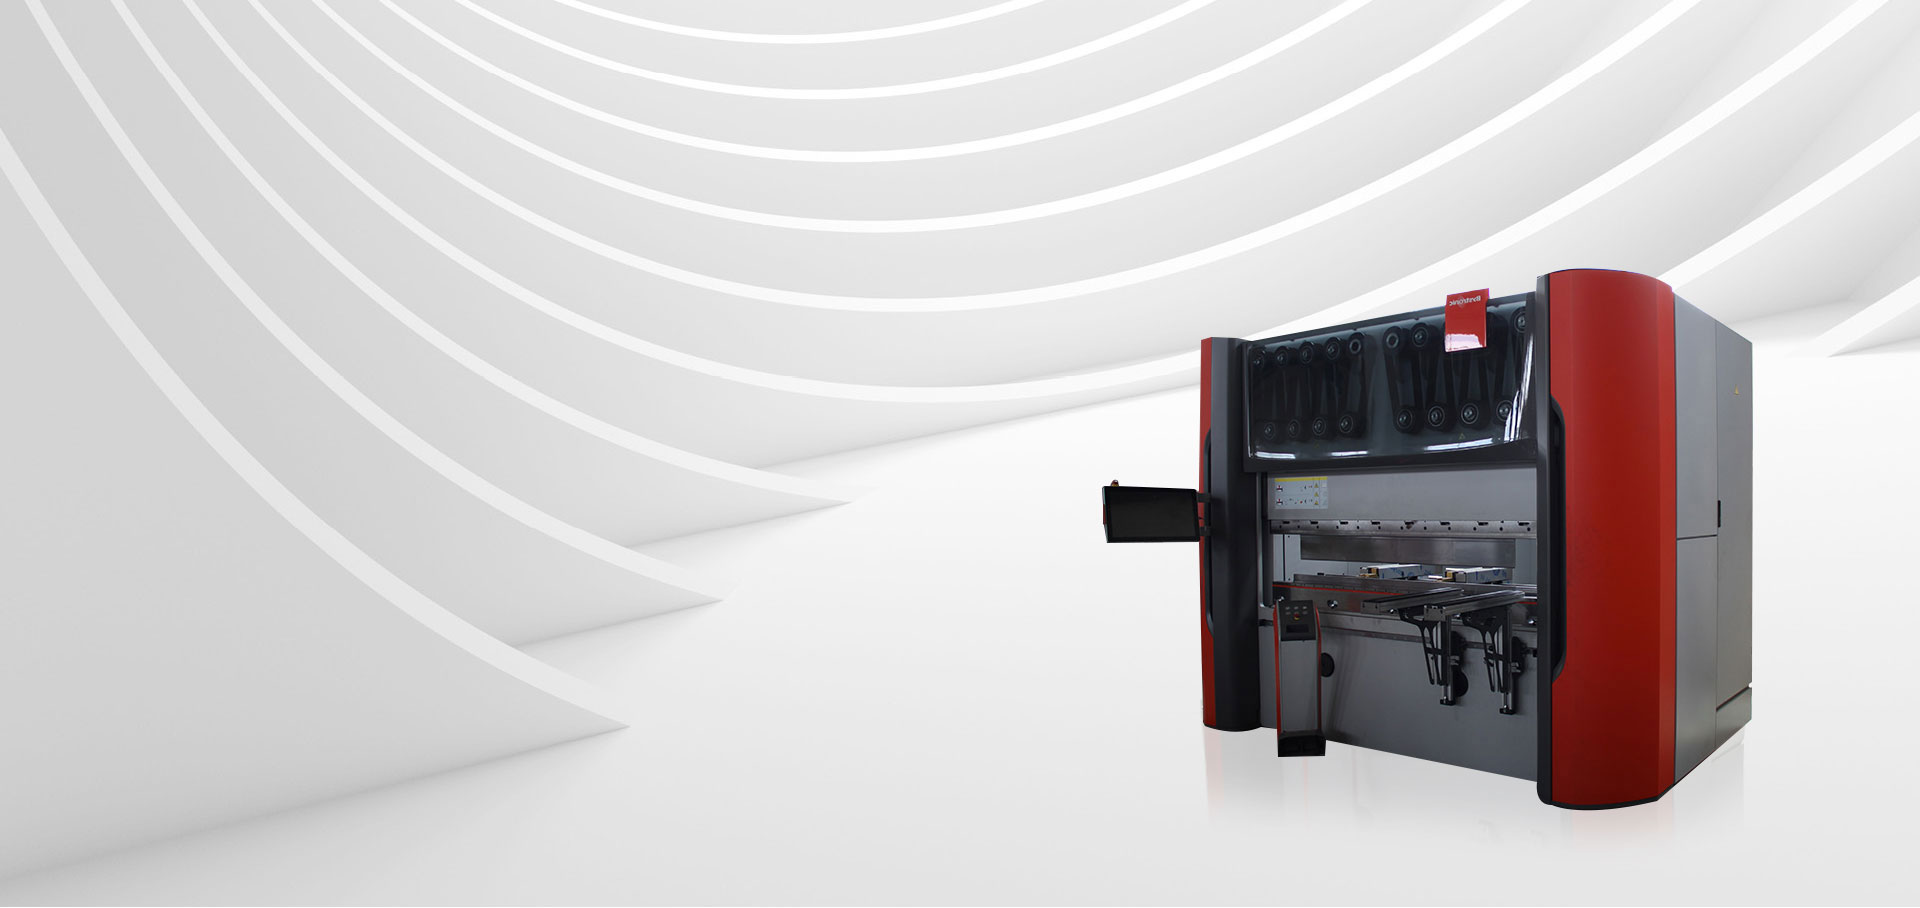
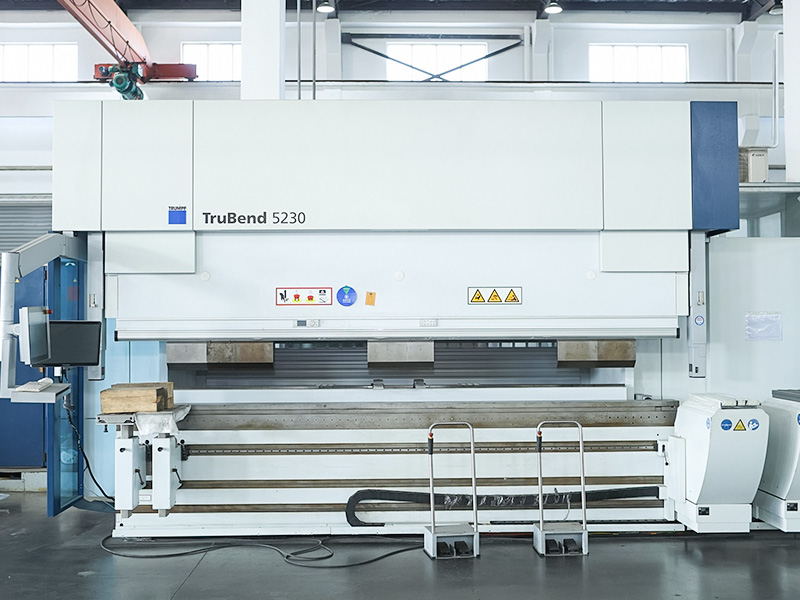
Die meisten geschnittenen Teile müssen noch geformt werden. Eine mit dem Laser gepaarte CNC-Biegemaschine vervollständigt die Linie. Planen Sie also beides zusammen, um zu verhindern, dass sich der Engpass nach unten verschiebt.
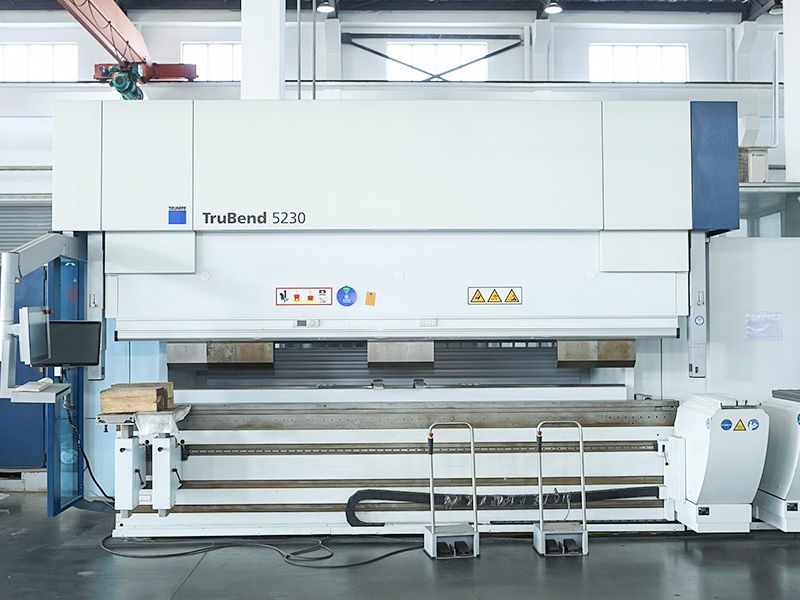 CNC-Biegemaschine mit präziser Winkelsteuerung Diese Biegemaschine verwendet ein hochpräzises CNC-System zur Einstellung von Winkel, Länge und Druck, wodurch Fehler reduziert und Genauigkeit gewährleistet werden. Es ist mit verschiedenen Formen kompatibel, verarbeitet Kohlenstoffstahl, Edelstahl und Aluminium und lässt sich problemlos in eine Produktionslinie vom Schneiden bis zum Umformen integrieren. Produkt anzeigen →
Der Kostenunterschied zwischen den Maschinen zeigt sich innerhalb der ersten 24 Monate, oft lange bevor die Maschine vollständig amortisiert ist.
Bei typischen Fertigungsmengen amortisiert sich allein der Glasfaservorteil bei Strom, Gas und Optik oft innerhalb von zwei bis drei Jahren, ohne dass der Produktivitätsgewinn durch schnelleres Schneiden berücksichtigt wird.
Kann ein Fasermetall-Laserschneider Kupfer und Messing verarbeiten?
Ja. Kupfer und Messing absorbieren die Faserwellenlänge (ca. 1064 nm) weitaus besser als die CO2-Wellenlänge, weshalb Faser zum Standard für diese reflektierenden Legierungen geworden ist. Die Maschine benötigt weiterhin einen Schutz gegen Rückreflexion in der Zufuhrfaser und im Schneidkopf. Stellen Sie daher sicher, dass der Lieferant die Optik entsprechend konfiguriert hat. Die Schnittgeschwindigkeit bei Kupfer ist geringer als bei Weichstahl, und zur Vermeidung von Oxidbildung wird normalerweise Stickstoff oder Luft verwendet.
Sollte ich für Edelstahl Sauerstoff oder Stickstoff verwenden?
Verwenden Sie Stickstoff, wenn die Kante sauber und oxidfrei sein muss, was für sichtbare Teile, Schweißvorbereitungen oder Lebensmittelkontaktkomponenten erforderlich ist. Sauerstoff führt bei dünnem Edelstahl zu einem etwas schnelleren Schnitt, hinterlässt jedoch eine verfärbte Kante und eine dünne Oxidschicht. Wenn die Kantenqualität nicht entscheidend ist und das Teil lackiert oder verdeckt werden soll, kann Sauerstoff die Gaskosten senken.
Wie viel Stellfläche und Versorgungsinfrastruktur benötigt ein CNC-Laserschneider für Metall?
Eine 1500-W-Fasermaschine benötigt in der Regel etwa 8 bis 15 Quadratmeter, einschließlich der Kühlanlage und des Platzes für die Plattenbeschickung und Teileentnahme. Die Stromversorgung erfolgt in der Regel mit 400 V Drehstrom und einer Anschlussleistung von ca. 15 bis 25 kVA je nach Leistungsstufe. Sie benötigen außerdem eine Hilfsgasversorgungsleitung; Stickstoff kann je nach monatlichem Verbrauch in Flaschen, Dewargefäßen oder einem Großtank geliefert werden.
Der Markt für CNC-Laserschneider für Metall belohnt Käufer, die die Maschine an ihren tatsächlichen Produktionsmix anpassen. Beginnen Sie mit einer Fasermaschine, überprüfen Sie die tatsächliche Schnittgeschwindigkeit bei Ihrer vorherrschenden Dicke, überprüfen Sie die Verfügbarkeit von Hilfsgas in Ihrer Region und planen Sie gleichzeitig die nachgelagerte Formung.
Wenn Sie bereits Zeichnungen oder eine definierte Stückliste haben, ist ein kurzes Gespräch mit uns möglich Team für kundenspezifische Dienstleistungen kann die Maschinenkonfiguration validieren, bevor Sie sich auf ein Layout festlegen.



 +86-13771171111 +86-13338110517


 English
 中文简体
 日本語
 Deutsch
 Español
 Bahasa Melayu